ПОКРИТТЯ 02
Тверде анодування
Той самий принцип, що й у звичайного анодування, але низькотемпературна ванна та висока щільність струму дають шар у рази товщий і значно твердіший.
- Основа
- Деформівні алюмінієві сплави
- Зовнішній вигляд
- натуральний сірий
- Відносна твердість
- середня
- Корозійна стійкість
- дуже висока
01 / Суть
Що це таке
Тверде анодування — це не окремий хімічний процес, а інший режим того самого. Ванна працює за низької температури, щільність струму значно вища, і оксид росте щільнішим та значно менш пористим, ніж при декоративному анодуванні. Результат — шар, який за твердістю наближається до загартованої сталі, залишаючись при цьому частиною алюмінієвої деталі.
Платою за це є дві речі, які треба закладати в конструкцію заздалегідь: суттєва зміна розмірів і зниження втомної міцності основи. Тверде анодування — покриття для деталей, які проєктували під нього, а не спосіб врятувати вже виготовлену деталь.
02 / Процес
Як це працює
Послідовність ванн для цього покриття. Перші ванни готують поверхню — саме від них залежить, чи протримається покриття, і саме тому їх тут стільки.
- Знежирення Ретельніше, ніж для декоративного анодування — забруднення дає дефекти шару
- Травлення та освітлення Підготовка поверхні, зняття природного оксиду
- Охолодження ванни Процес іде за низької температури — це умова отримання твердого шару
- Тверде анодування Висока щільність струму, повільне нарощування щільного оксиду
- Промивка Багатоступенева, з контролем виносу електроліту з глухих порожнин
- Контроль товщини Вимірювання на контрольних ділянках деталі
- Сушіння Повне видалення вологи з пор перед пакуванням
03 / Будова
Структура покриття
Приблизно половина товщини шару вибудовується назовні. Для цього покриття це вже механообробний припуск, а не похибка: розміри під тверде анодування закладаються на етапі креслення, а не підганяються після.
Наскільки це тонко
- Харчова фольга
- Тверде анодування
- Людська волосина
- Аркуш паперу
Від чого залежить товщина умов роботи поверхні: помірніший шар для звичайного тертя та захисту від задирів, максимальний — для абразивного середовища та відповідальних пар тертя з тривалим ресурсом
Товщину покриття підбираємо під конкретну деталь та умови експлуатації — надішліть креслення або фото деталі. Надіслати деталі на прорахунок →
04 / Застосування
Коли це найкращий вибір
Не «переваги взагалі», а конкретні ситуації, у яких це покриття виграє в сусіднього.
-
Пневматичні та гідравлічні циліндри з алюмінію
Дає тверду робочу поверхню безпосередньо на алюмінієвій деталі — без гільзи, без напресованих втулок і без збільшення маси вузла.
-
Напрямні, повзуни, кулачки
Зносостійкість у рази вища за звичайне анодування, а шар не може відшаруватися під навантаженням, бо є частиною металу.
-
Деталі в абразивному середовищі
Щільний оксид опирається абразиву значно краще за будь-яке декоративне покриття тієї ж основи.
-
Вузли з високими вимогами до електричної ізоляції
Товстий шар оксиду має високу діелектричну міцність — це ізоляція, вбудована в саму деталь.
05 / Межі
Коли це покриття не підходить
Чесний перелік обмежень економить вам гроші, а нам — переробки. Де можливо, вказуємо, що варто обрати замість.
- Розгляньте натомість Анодування →
Тонкостінні деталі та деталі, що працюють на втому
Оксидний шар знижує втомну міцність основи. Величина ефекту залежить від сплаву й товщини, тому для циклічно навантажених деталей це треба оцінювати окремо.
- Розгляньте натомість Чорніння →
Деталі, вже виготовлені в остаточний розмір
Приріст у десятки мікрометрів на сторону не залишає шансів витримати посадку, якщо припуск не було закладено заздалегідь.
- Розгляньте натомість Анодування →
Яскраві декоративні кольори
Щільний шар погано приймає барвник, і природний колір товстого оксиду коливається від сірого до майже чорного залежно від сплаву.
- Розгляньте натомість Хромування →
Сталеві деталі, яким потрібна тверда поверхня
Процес працює лише на алюмінії.
06 / Приклади
Приклади робіт
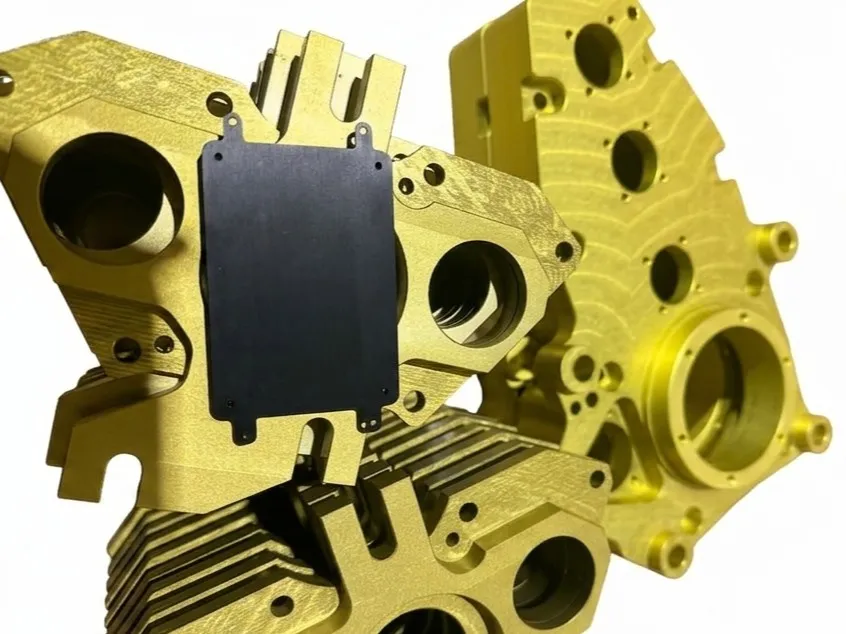
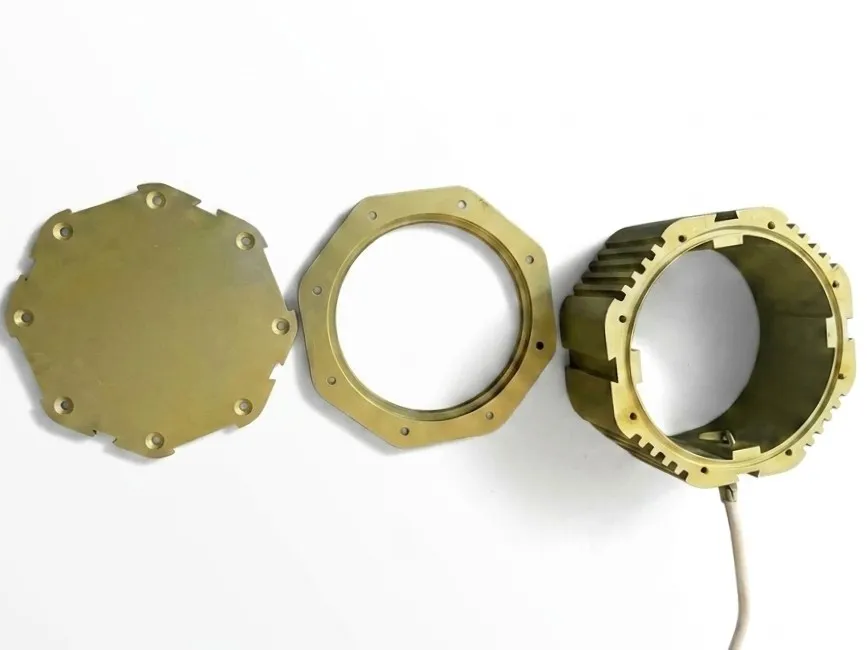
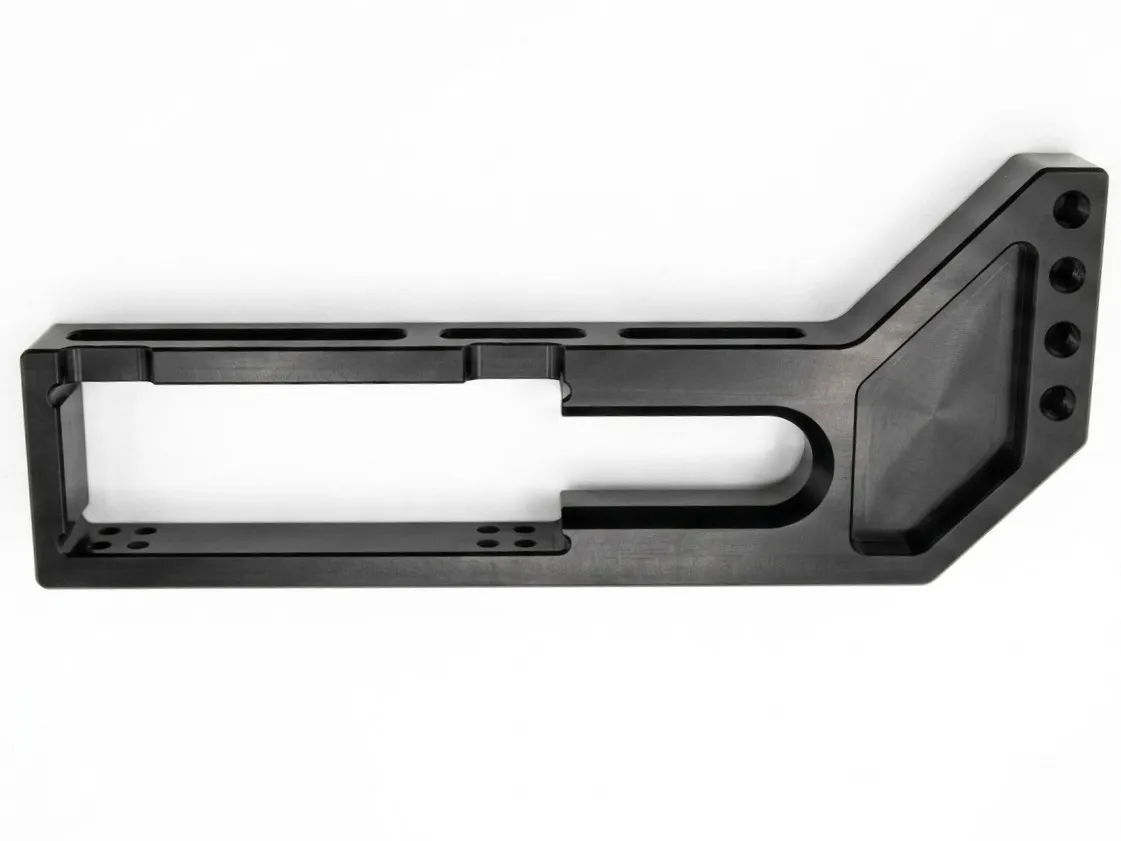
Деталі, оброблені цим покриттям. Слот із рамкою означає, що фото для нього ще не знято.
07 / Характеристики
Технічні характеристики
- Основа
- Деформівні алюмінієві сплави
- Зовнішній вигляд
- натуральний сірий, бронзовий, темно-сірий / чорний
- Відносна твердість
- середня
- Корозійна стійкість
- дуже висока
- Вплив на розмір деталі
- приблизно половина товщини шару — назовні, і величина значна
- Електропровідність
- ізолятор
- Магнітні властивості
- ні
Порівняння відносні — вони показують, як це покриття співвідноситься з рештою. Конкретні значення підбираємо під деталь.
Основи, з якими працюємо
- Деформівні алюмінієві сплави найкращий і найпередбачуваніший результат працюємо
- Ливарні алюмінієві сплави високий вміст кремнію та міді знижує досяжну твердість і рівномірність з обмеженнями
- Сталь, чавун, мідні сплави не працюємо
Доступні варіанти фінішу
- Натуральний сірий колір без барвника — залежить від сплаву
- Бронзовий
- Темно-сірий / чорний природний колір товстого шару, не фарбування
Приблизна передача кольору — реальний відтінок залежить від сплаву та стану поверхні. Для відповідальних замовлень погоджуємо еталонний зразок до запуску партії.
Що дає тверде анодування, чого не дає звичайне
Різниця не в хімії, а в режимі. Знижена температура електроліту та висока щільність струму змінюють спосіб росту оксиду: він виходить щільнішим, з меншою пористістю і значно вищою твердістю. Практично це означає, що деталь із алюмінію отримує робочу поверхню, порівнянну за твердістю із загартованою сталлю, зберігаючи при цьому масу алюмінієвої деталі.
Для цілих класів вузлів це вирішальний аргумент. Пневмоциліндр із твердоанодованого алюмінію не потребує сталевої гільзи; напрямна не потребує напресованої втулки. Зникає не лише маса — зникає складальна операція і місце, де може з’явитися люфт.
Чим доводиться поступитися
Тверде анодування — не «покращене анодування», яке можна замовити замість звичайного без наслідків. Воно приносить із собою два обмеження, і обидва стосуються не покриття, а деталі.
Розміри. Шар росте приблизно наполовину назовні та наполовину углиб, і для цього покриття величина помітна навіть на посадковому діаметрі. Це не похибка — це припуск, який закладають у креслення на етапі проєктування. Деталь, виготовлену в остаточний розмір, тверде анодування зіпсує.
Втомна міцність. Твердий оксид крихкий, і мікротріщини в ньому стають концентраторами напружень у поверхневому шарі основи. Для деталей під статичним навантаженням це неважливо. Для деталей, що працюють на знакозмінних навантаженнях — важливо, і величина ефекту залежить від сплаву, товщини та геометрії. Ми не наводимо тут відсотків: чесна відповідь у тому, що це питання оцінюється для конкретної деталі, а не береться з таблиці.
Вибір товщини
- Помірний шар — звичайне тертя, захист від задирів, деталі, де важлива і твердість, і збереження точності.
- Стандартний шар — універсальний вибір для пар тертя.
- Максимальний шар — абразивне середовище, тривалий ресурс, деталі, які складно й довго знімати з машини для заміни.
Конкретну товщину під ваш вузол називаємо після розмови про умови роботи поверхні.
Товстіший шар — не завжди кращий. Зі зростанням товщини збільшується крихкість і ризик сколювання на гострих кромках. Кромки під тверде анодування бажано мати заокругленими: на радіусі шар лягає рівно, на гострому ребрі — напружується і тріскається.
Про колір
Тверде анодування не фарбують — щільний шар практично не приймає барвник. Колір, який ви отримаєте, є природним кольором оксиду: від світло-сірого до бронзового й майже чорного, залежно від сплаву та товщини. Це варто розуміти заздалегідь, особливо якщо деталі видно кінцевому користувачеві: партія з різних плавок може відрізнятися за відтінком за цілком однакового технологічного режиму.
Якщо потрібен саме керований колір — це задача для звичайного анодування, і тоді доведеться обирати між зовнішнім виглядом і зносостійкістю.
08 / Порівняння
Порівняння з іншими покриттями
Поточне покриття виділено. Відфільтруйте за основою, щоб побачити реальні альтернативи для вашого матеріалу.
Основа
Сортувати
Показано всі покриття: 7
| Покриття | Основа | Відносна товщина | Відносна твердість | Корозійна стійкість | Вплив на розмір деталі | Електропровідність | Зовнішній вигляд |
|---|---|---|---|---|---|---|---|
| Анодування | Алюміній | мінімальна | — | висока | приблизно половина товщини шару — назовні | ізолятор | натуральний (безбарвний), чорний |
| Тверде анодування ця сторінка | Алюміній | середня | середня | дуже висока | приблизно половина товщини шару — назовні, і величина значна | ізолятор | натуральний сірий, бронзовий |
| Цинкування | Сталь | мінімальна | — | висока | уся товщина шару додається назовні | провідник | прозора / блакитна пасивація, райдужна пасивація |
| Нікелювання | Сталь, Мідні сплави | невелика | найнижча серед запропонованих | середня | уся товщина шару додається назовні, але нерівномірно | провідник | блискучий (дзеркальний), напівматовий (сатин) |
| Хім. нікелювання | Сталь, Нержавіюча сталь, Алюміній, Мідні сплави | невелика | висока | дуже висока | уся товщина шару додається назовні, рівномірно по всій поверхні | провідник | напівматовий сріблястий, матовий |
| Хромування | Сталь, Мідні сплави | найтовщий шар серед запропонованих | найвища серед запропонованих | висока | уся товщина назовні; для твердого хрому це керована величина | провідник | декоративний дзеркальний, твердий хром (матовий) |
| Чорніння | Сталь | найтонший шар серед запропонованих | — | низька | розміри практично не змінюються | провідник | глибокий чорний матовий, чорний із просоченням маслом |
Порівняння відносне — воно показує, що чим є в цьому переліку. Підбираємо під деталь та умови експлуатації: надішліть креслення або фото деталі, і ми назвемо конкретні значення.
10 / Питання
Часті запитання
Скільки саме додасться до розміру?
Орієнтовно половина товщини шару на кожну сторону: діаметр вала зростає, діаметр отвору настільки ж зменшується. Для цього покриття величина значна — це припуск, а не похибка. Точну цифру для вашого сплаву й потрібної товщини ми підтвердимо до запуску, і саме її треба закласти в креслення.
Чи можна шліфувати покриття після анодування?
Технічно так, але це складна операція: шар твердий і крихкий, потрібен алмазний інструмент, і будь-яка помилка знімає покриття наскрізь. Значно надійніше витримати розмір заздалегідь. Якщо потрібна точна робоча поверхня з можливістю доведення в розмір — розгляньте тверде хромування.
Чому колір відрізняється між деталями?
Природний колір товстого оксиду залежить від сплаву та товщини. Деталі з різних партій прокату можуть відрізнятися за відтінком навіть за однакового режиму. Якщо потрібна візуальна однорідність, це варто обговорити заздалегідь.
Наскільки знижується втомна міцність?
Ефект реальний і залежить від сплаву, товщини шару та геометрії деталі. Ми не називаємо відсоток без даних для вашого конкретного випадку — для циклічно навантажених деталей це питання до конструктора, і його краще вирішити до виготовлення.
Чи потрібне наповнення пор?
Для твердого анодування — зазвичай ні. Наповнення підвищує корозійну стійкість, але знижує поверхневу твердість, тобто працює проти основної мети покриття. Рішення залежить від того, що для деталі важливіше.
Оновлено: 10 серпня 2026 р.
Наступний крок
Замовити тверде анодування
Надішліть фото або креслення деталі — підтвердимо, що це покриття підходить, і підберемо товщину під умови роботи.