ПОКРИТТЯ 06
Хромування
Декоративне хромування для вигляду та тверде зносостійке хромування для роботи. Це різні технології з різними товщинами й різним призначенням.
- Основа
- Сталь конструкційна та інструментальна
- Зовнішній вигляд
- декоративний дзеркальний
- Відносна твердість
- найвища серед запропонованих
- Корозійна стійкість
- висока
01 / Суть
Що це таке
Під словом «хромування» ховаються дві принципово різні послуги. Декоративне хромування — це дуже тонкий шар хрому поверх нікелевого підшару, який дає характерний холодний блиск і стійкість до потьмяніння. Тверде хромування — це товстий шар, який наносять безпосередньо на сталь заради твердості та зносостійкості, і зовнішній вигляд тут другорядний.
Плутати їх не варто: вони відрізняються товщиною на два порядки, тривалістю обробки і повністю різними сценаріями застосування. Нижче вони розглянуті окремо.
02 / Процес
Як це працює
Послідовність ванн для цього покриття. Перші ванни готують поверхню — саме від них залежить, чи протримається покриття, і саме тому їх тут стільки.
- Дефектація та вимірювання Для відновлення: визначення фактичного зносу і потрібного припуску
- Шліфування «під хром» Виведення поверхні в правильну геометрію перед покриттям
- Знежирення та травлення Підготовка поверхні до осадження
- Анодна обробка Активація поверхні безпосередньо у ванні перед стартом осадження
- Хромування Основна ванна: нарощування шару з припуском на подальшу обробку
- Термообробка Зневоднення для деталей із високоміцної сталі
- Шліфування в розмір Доведення до номіналу — саме це робить метод придатним для відновлення
- Контроль Контроль розміру, товщини шару та якості поверхні
03 / Будова
Структура покриття
Декоративний хром практично не змінює розмір. Тверде хромування навпаки наносять із припуском і потім шліфують у номінальний розмір — саме тому ним відновлюють зношені деталі.
Наскільки це тонко
- Харчова фольга
- Людська волосина
- Аркуш паперу
- Хромування
Від чого залежить товщина типу процесу: декоративний хром — найтонший шар у всьому переліку, поверх нікелевого підшару; тверде хромування — на порядки товстіший шар, і тим товстіший, чим більше треба відновити розмір
Товщину покриття підбираємо під конкретну деталь та умови експлуатації — надішліть креслення або фото деталі. Надіслати деталі на прорахунок →
04 / Застосування
Коли це найкращий вибір
Не «переваги взагалі», а конкретні ситуації, у яких це покриття виграє в сусіднього.
-
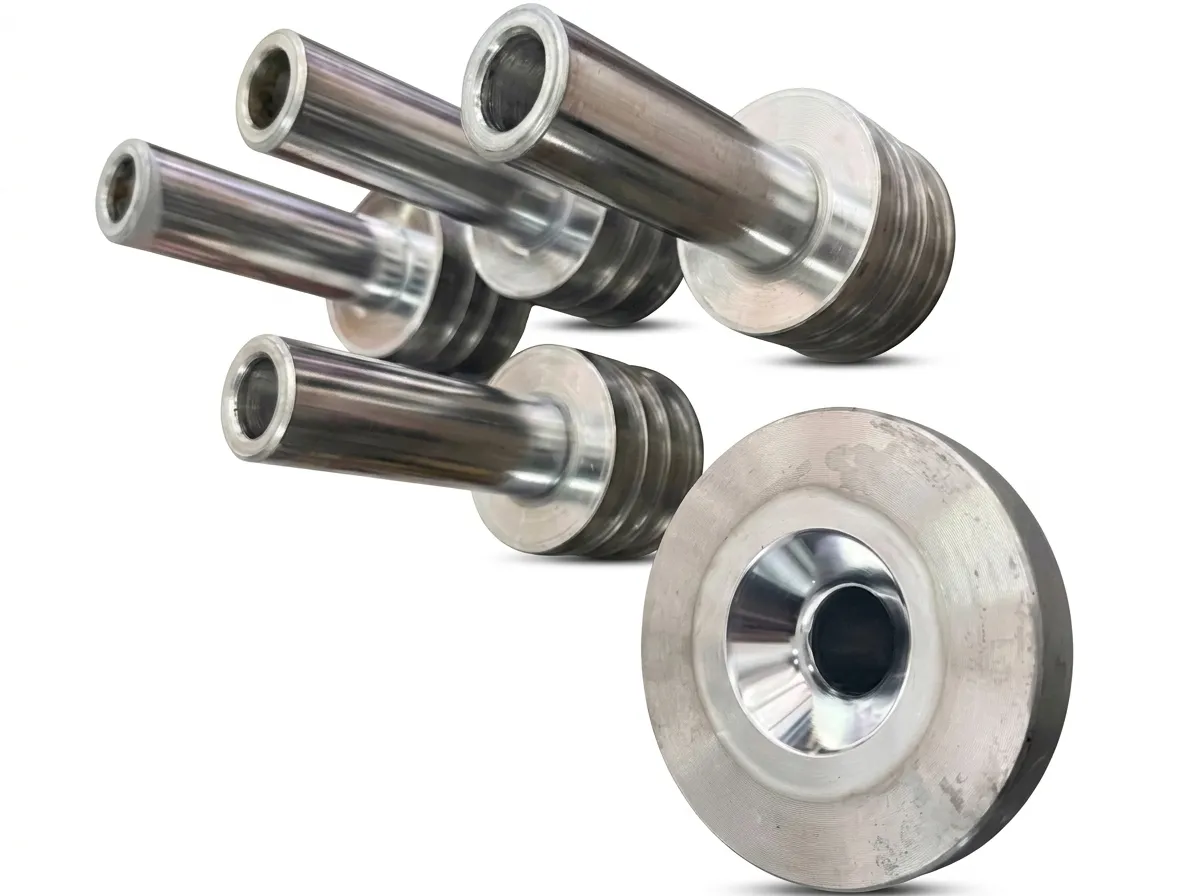
Відновлення зношених валів, штоків і циліндрів у номінальний розмір
Це головний сценарій для твердого хрому: шар наносять із припуском і шліфують точно в розмір. Деталь повертається в роботу замість того, щоб виготовлятися заново — що особливо важливо для позицій, яких уже немає у виробництві.
-
Штоки гідроциліндрів
Тверда поверхня з низьким коефіцієнтом тертя добре працює в парі з ущільненням і опирається задирам.
-
Прес-форми, штампи, пуансони
Підвищує ресурс формотвірних поверхонь і полегшує вилучення виробу завдяки низькому тертю.
-
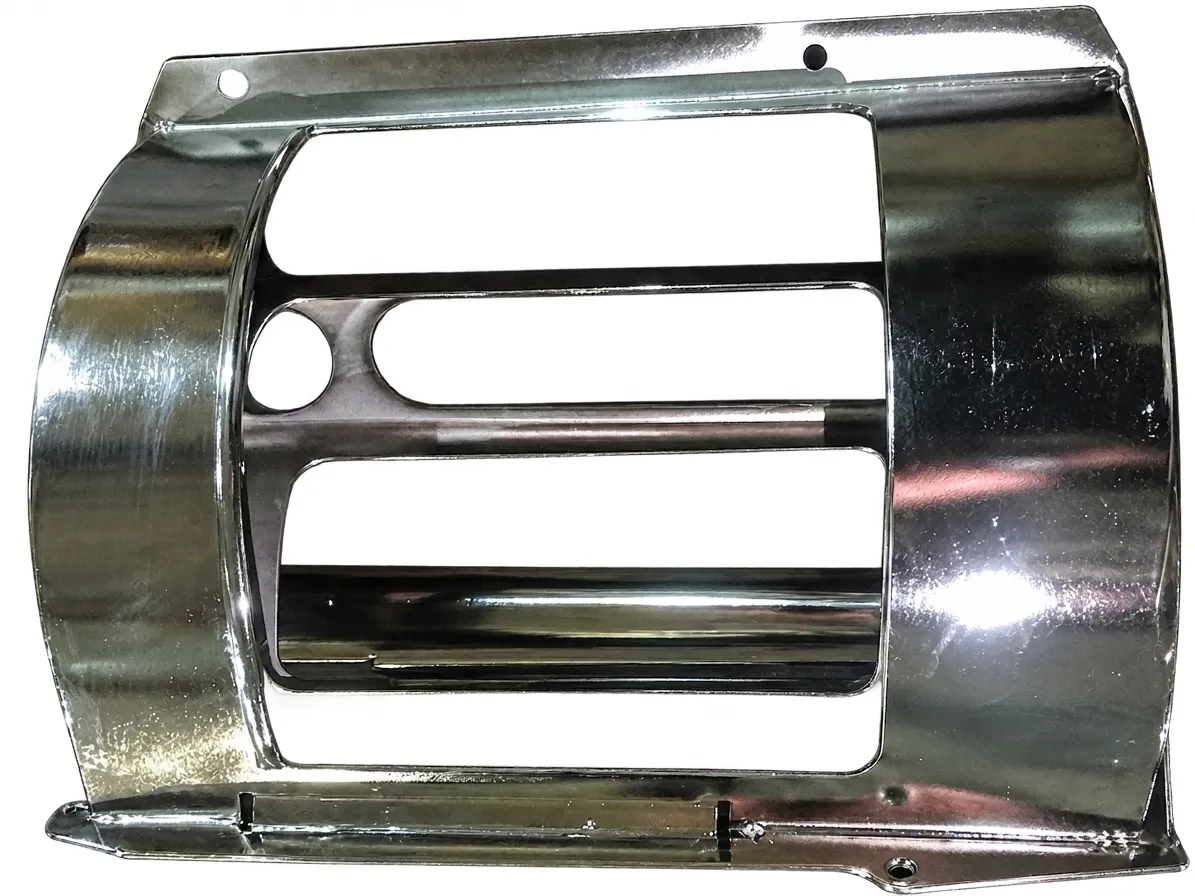
Декоративна фурнітура та видимі деталі
Дає холодний дзеркальний блиск, який не тьмяніє, і твердішу за нікель поверхню, стійкішу до подряпин у побуті.
-
Пари тертя з високим навантаженням
Поєднання найвищої твердості в цьому переліку з низьким коефіцієнтом тертя, якого не дає жодне інше покриття — і шар можна шліфувати точно в розмір.
05 / Межі
Коли це покриття не підходить
Чесний перелік обмежень економить вам гроші, а нам — переробки. Де можливо, вказуємо, що варто обрати замість.
- Розгляньте натомість Хім. нікелювання →
Деталі складної форми з внутрішніми порожнинами
Розсіювальна здатність електроліту хромування низька навіть за мірками гальванічних процесів: внутрішні поверхні залишаються практично непокритими.
-
Тонкостінні та відповідальні деталі з високоміцної сталі
Ризик водневого окрихчення; крім того, мікротріщинувата структура твердого хрому знижує втомну міцність основи.
- Розгляньте натомість Цинкування →
Простий антикорозійний захист сталі
Хромування — довгий багатоступеневий процес, і для звичайного захисту від корозії воно надлишкове: хром не дає жертовного захисту, тому подряпина до основи все одно стає осередком іржі.
- Розгляньте натомість Тверде анодування →
Алюмінієві деталі, яким потрібна тверда поверхня
Пряме хромування алюмінію потребує складної системи підшарів.
06 / Приклади
Приклади робіт
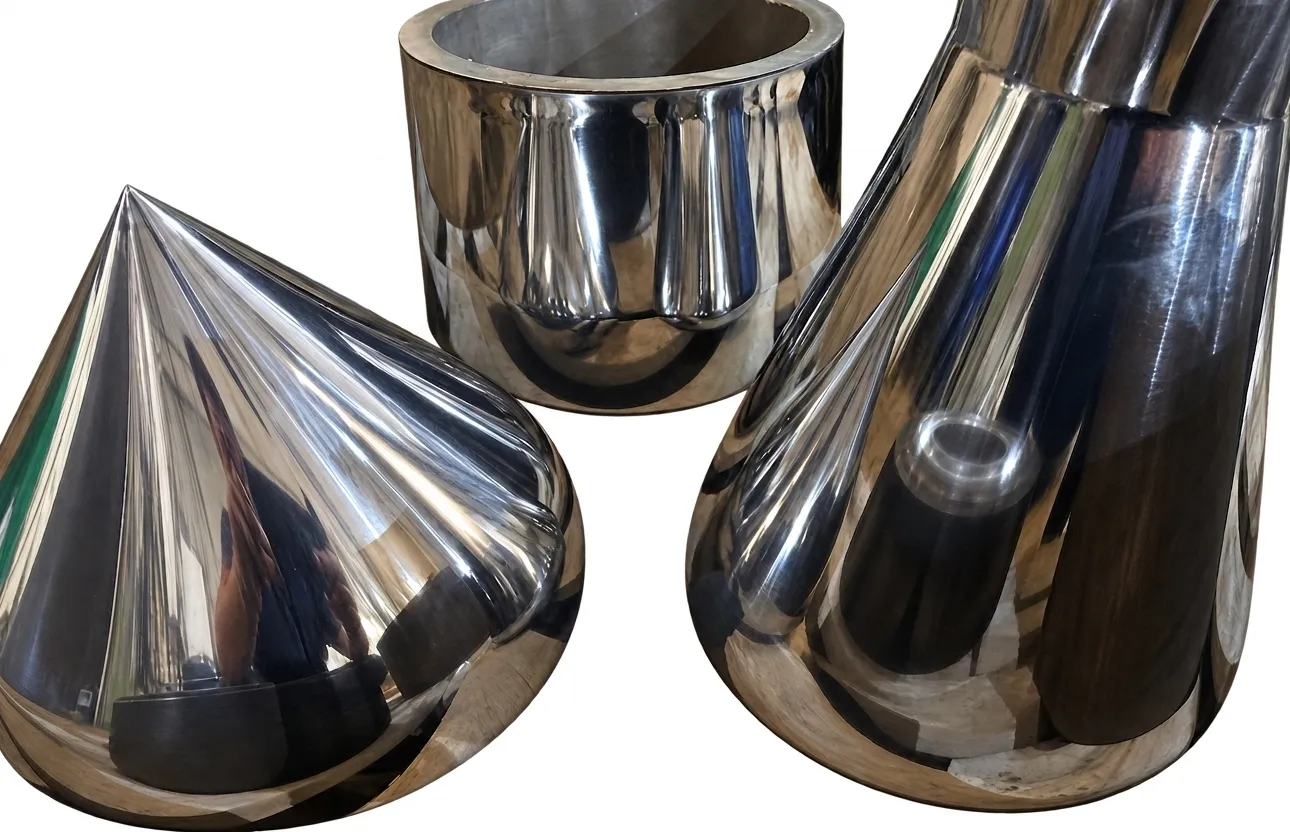
Деталі, оброблені цим покриттям. Слот із рамкою означає, що фото для нього ще не знято.
07 / Характеристики
Технічні характеристики
- Основа
- Сталь конструкційна та інструментальна
- Зовнішній вигляд
- декоративний дзеркальний, твердий хром (матовий)
- Відносна твердість
- найвища серед запропонованих
- Корозійна стійкість
- висока
- Вплив на розмір деталі
- уся товщина назовні; для твердого хрому це керована величина
- Електропровідність
- провідник
- Магнітні властивості
- ні
Порівняння відносні — вони показують, як це покриття співвідноситься з рештою. Конкретні значення підбираємо під деталь.
Основи, з якими працюємо
- Сталь конструкційна та інструментальна основний матеріал для твердого хромування працюємо
- Загартована сталь потрібна зневоднююча термообробка після покриття працюємо
- Мідні сплави, латунь для декоративного хромування через нікелевий підшар працюємо
- Чавун з обмеженнями
- Алюміній лише через систему підшарів, узгоджується індивідуально з обмеженнями
Доступні варіанти фінішу
- Декоративний дзеркальний холодний блакитнуватий відтінок — відрізняється від теплішого нікелю
- Твердий хром (матовий) після шліфування — рівномірний сірий металевий
Приблизна передача кольору — реальний відтінок залежить від сплаву та стану поверхні. Для відповідальних замовлень погоджуємо еталонний зразок до запуску партії.
Головне: відновлення деталей у розмір
Якщо з усієї цієї сторінки запам’ятати один пункт, то цей.
Тверде хромування — стандартний промисловий метод повернення зношеної деталі в номінальний розмір. Шар наносять із припуском, а потім шліфують точно за кресленням. Вал, шток, плунжер або циліндр, який вийшов за допуск через знос, повертається в роботу з робочою поверхнею, твердішою за вихідну.
Економіка цього рішення часто вирішальна. Виготовити новий шток довгого гідроциліндра — це матеріал, механічна обробка, термообробка й строк у тижнях. Відновити наявний — це шліфування, ванна і знову шліфування. Для великих або нестандартних деталей різниця у вартості й строку буває кратною.
Обмеження чесні й прості: основа має бути ціла. Тріщини, глибокі задири, значна овальність або вигин спершу виводяться механічною обробкою. Якщо після виведення геометрії зносу залишилося забагато, відновлення перестає мати сенс — і ми про це скажемо до того, як почнемо.
Дві різні технології під однією назвою
Плутанина між декоративним і твердим хромуванням — джерело більшості непорозумінь із замовниками, тому варто зафіксувати різницю явно.
Декоративне хромування. Шар хрому товщиною в частки мікрометра наноситься поверх нікелевого підшару. Завдання — зовнішній вигляд: холодний блакитнуватий блиск, який відрізняється від теплішого нікелевого, і стійкість до потьмяніння. Корозійний захист у цій системі забезпечує нікель під хромом, а не сам хром.
Тверде (зносостійке) хромування. Незрівнянно товстіший шар наноситься безпосередньо на сталь. Завдання — найвища твердість у цьому переліку та низький коефіцієнт тертя. Зовнішній вигляд другорядний: після шліфування поверхня рівна й сіра, без дзеркального блиску.
Товщина відрізняється приблизно в сто разів, тривалість обробки — у рази. Коли ви замовляєте «хромування», ми завжди уточнюємо, яка саме задача стоїть.
Де хромування не працює
Головне обмеження методу — низька розсіювальна здатність. Електроліт хромування покриває поверхні, звернені до анода, і майже не заходить у заглиблення. Внутрішні порожнини, глухі отвори, довгі канали залишаються практично без покриття.
Для зовнішніх поверхонь обертання — валів, штоків, циліндрів — це не проблема: геометрія якраз зручна. Для корпусної деталі з розвиненою внутрішньою частиною хромування не підходить у принципі, і чесна відповідь тут — хімічне нікелювання.
Друге обмеження стосується самої деталі. Твердий хром має мікротріщинувату структуру, і на циклічно навантажених деталях це знижує втомну міцність. Плюс ризик водневого окрихчення для високоміцних сталей, який знімається зневоднюючою термообробкою — але про це нам треба знати заздалегідь, тому марку сталі й наявність гартування вказуйте одразу.
Що потрібно від вас для відновлення
Щоб ми могли оцінити задачу, а не гадати:
- креслення або номінальний розмір із допуском;
- фактичний розмір зношеної ділянки, якщо є можливість виміряти;
- марка сталі та чи деталь загартована;
- фото деталі, особливо зношеної зони — задири й тріщини видно одразу.
Якщо чогось із цього немає, привозьте деталь: дефектація на місці зазвичай швидша за листування.
08 / Порівняння
Порівняння з іншими покриттями
Поточне покриття виділено. Відфільтруйте за основою, щоб побачити реальні альтернативи для вашого матеріалу.
Основа
Сортувати
Показано всі покриття: 7
| Покриття | Основа | Відносна товщина | Відносна твердість | Корозійна стійкість | Вплив на розмір деталі | Електропровідність | Зовнішній вигляд |
|---|---|---|---|---|---|---|---|
| Анодування | Алюміній | мінімальна | — | висока | приблизно половина товщини шару — назовні | ізолятор | натуральний (безбарвний), чорний |
| Тверде анодування | Алюміній | середня | середня | дуже висока | приблизно половина товщини шару — назовні, і величина значна | ізолятор | натуральний сірий, бронзовий |
| Цинкування | Сталь | мінімальна | — | висока | уся товщина шару додається назовні | провідник | прозора / блакитна пасивація, райдужна пасивація |
| Нікелювання | Сталь, Мідні сплави | невелика | найнижча серед запропонованих | середня | уся товщина шару додається назовні, але нерівномірно | провідник | блискучий (дзеркальний), напівматовий (сатин) |
| Хім. нікелювання | Сталь, Нержавіюча сталь, Алюміній, Мідні сплави | невелика | висока | дуже висока | уся товщина шару додається назовні, рівномірно по всій поверхні | провідник | напівматовий сріблястий, матовий |
| Хромування ця сторінка | Сталь, Мідні сплави | найтовщий шар серед запропонованих | найвища серед запропонованих | висока | уся товщина назовні; для твердого хрому це керована величина | провідник | декоративний дзеркальний, твердий хром (матовий) |
| Чорніння | Сталь | найтонший шар серед запропонованих | — | низька | розміри практично не змінюються | провідник | глибокий чорний матовий, чорний із просоченням маслом |
Порівняння відносне — воно показує, що чим є в цьому переліку. Підбираємо під деталь та умови експлуатації: надішліть креслення або фото деталі, і ми назвемо конкретні значення.
10 / Питання
Часті запитання
Чи справді можна відновити зношений вал замість виготовлення нового?
Так, і це найчастіша причина, з якої до нас звертаються з твердим хромуванням. Ми наносимо шар із припуском і шліфуємо в номінальний розмір за кресленням. Обмеження: основа має бути цілою — тріщини, глибокі задири та значна овальність спершу виводяться механічною обробкою, і якщо зносу забагато, відновлення втрачає сенс.
Яка різниця між декоративним і твердим хромуванням?
Товщина відрізняється приблизно у сто разів. Декоративний хром — частки мікрометра поверх нікелю, лише для вигляду. Твердий хром — десятки й сотні мікрометрів безпосередньо на сталі, для роботи. Це різні послуги з різною технологією та різними строками.
Чому хромована деталь заіржавіла?
У декоративній системі за корозійний захист відповідає нікелевий підшар, а не хром: шар хрому надто тонкий і має мікротріщини. Іржа зазвичай означає, що нікелю під хромом було замало для тих умов, у яких деталь працює.
Чи можна хромувати деталь із глухими отворами?
Зовнішні поверхні — так, внутрішні — практично ні. Розсіювальна здатність електроліту дуже низька, і в отвори покриття не заходить. Якщо потрібна тверда поверхня всередині, це задача для хімічного нікелювання.
Що з водневим окрихченням?
Для деталей із високоміцної та загартованої сталі ризик реальний, тому після покриття виконується зневоднююча термообробка. Обов’язково повідомте нас, якщо деталь загартована або працює під високим навантаженням.
Оновлено: 10 серпня 2026 р.
Наступний крок
Замовити хромування
Надішліть фото або креслення деталі — підтвердимо, що це покриття підходить, і підберемо товщину під умови роботи.