Технології
Цинкування: як тонкий шар цинку рятує сталь від іржі
Цинк кородує замість сталі, тому подряпина не ржавіє одразу. Про жертовний захист, товщини, пасивацію, сольовий туман і крихкість високоміцного кріплення.
ПОКРИТТЯ 07
Глибокий матовий чорний на сталі без зміни розмірів. Найкоротший цикл серед усіх покриттів, з обов’язковим просоченням маслом або воском.
01 / Суть
Хімічне оксидування, воно ж чорніння або воронування, — це конверсійне покриття. На поверхні нічого не нарощується: сам поверхневий шар сталі перетворюється на оксид заліза. Через це товщина покриття вимірюється одиницями мікрометрів, а зміна розмірів деталі практично відсутня.
Це одночасно головна перевага й головне обмеження методу. Перевага — деталь, уже оброблену в остаточний розмір, можна почорнити без ризику вийти за допуск. Обмеження — сам по собі оксидний шар дає лише помірний захист від корозії, і без просочення маслом чи воском він працює недовго.
02 / Процес
Послідовність ванн для цього покриття. Перші ванни готують поверхню — саме від них залежить, чи протримається покриття, і саме тому їх тут стільки.
03 / Будова
Оксид утворюється з металу поверхні, а не нарощується на неї. Зміна розміру найменша серед усіх покриттів і для переважної більшості деталей не має значення — саме тому метод обирають для вже готових виробів із жорсткими допусками.
Від чого залежить товщина марки сталі та стану поверхні. Товщина цим процесом не регулюється й залишається найменшою в усьому переліку — настільки, що на розміри деталі практично не впливає
Товщину покриття підбираємо під конкретну деталь та умови експлуатації — надішліть креслення або фото деталі. Надіслати деталі на прорахунок →
04 / Застосування
Не «переваги взагалі», а конкретні ситуації, у яких це покриття виграє в сусіднього.
Єдине покриття з цього переліку, яке не з’їдає допуск: приріст настільки малий, що не виводить деталь за поле, тому нічого не треба переробляти чи закладати заздалегідь.
Глибокий матовий чорний не дає відблисків — критично там, де паразитне світло псує роботу приладу.
Захищає від корозії в цеху, не змінюючи робочих розмірів пристосування.
Процес іде без нагріву, тому твердість і структура загартованої деталі не змінюються.
Найшвидший процес на дільниці — цикл вимірюється годинами, а не днями, тому партію можна встигнути обробити між іншими операціями.
05 / Межі
Чесний перелік обмежень економить вам гроші, а нам — переробки. Де можливо, вказуємо, що варто обрати замість.
Корозійна стійкість навіть просоченого покриття недостатня для постійного впливу вологи та опадів.
Найтонший шар у переліку не має власної механічної міцності і стирається одразу.
Процес хімічно неможливий на цих матеріалах.
Захист працює лише в поєднанні з просоченням маслом або воском; без нього покриття декоративне.
06 / Приклади
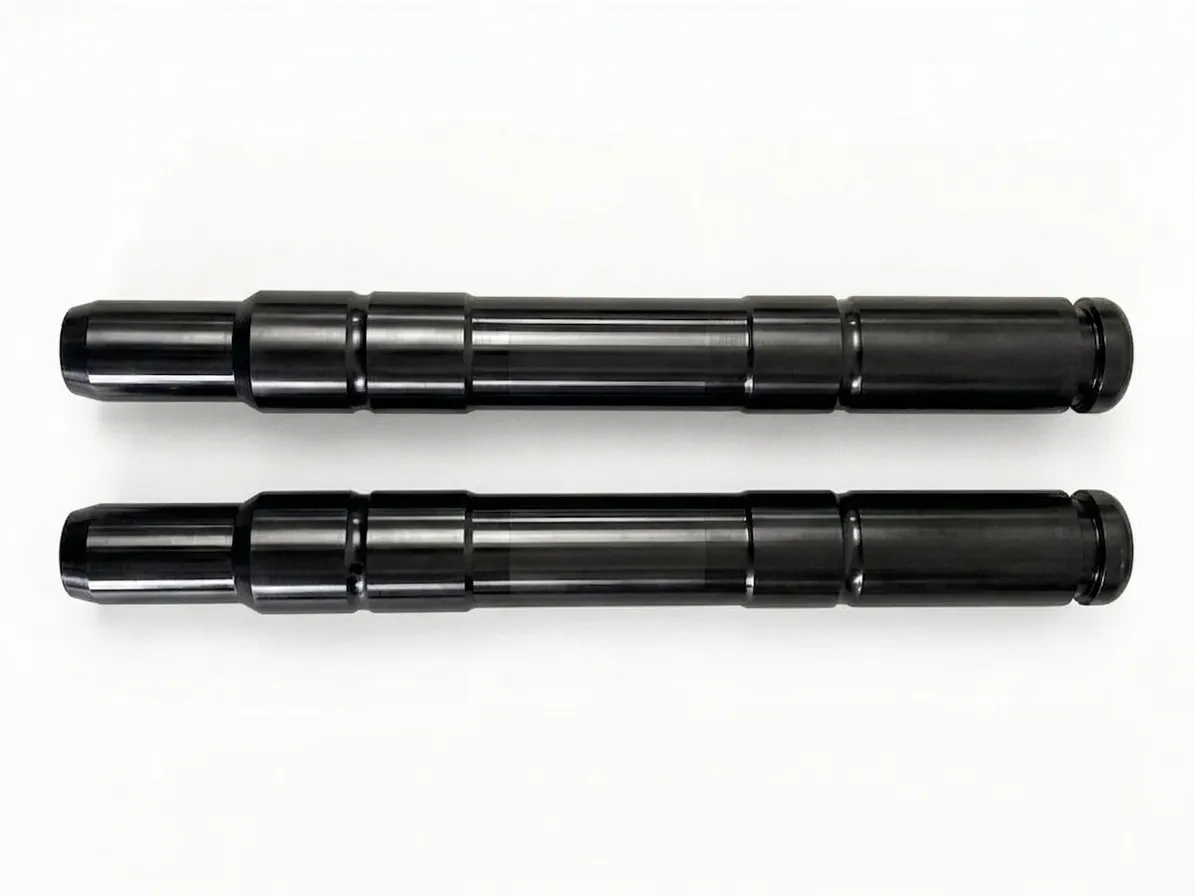
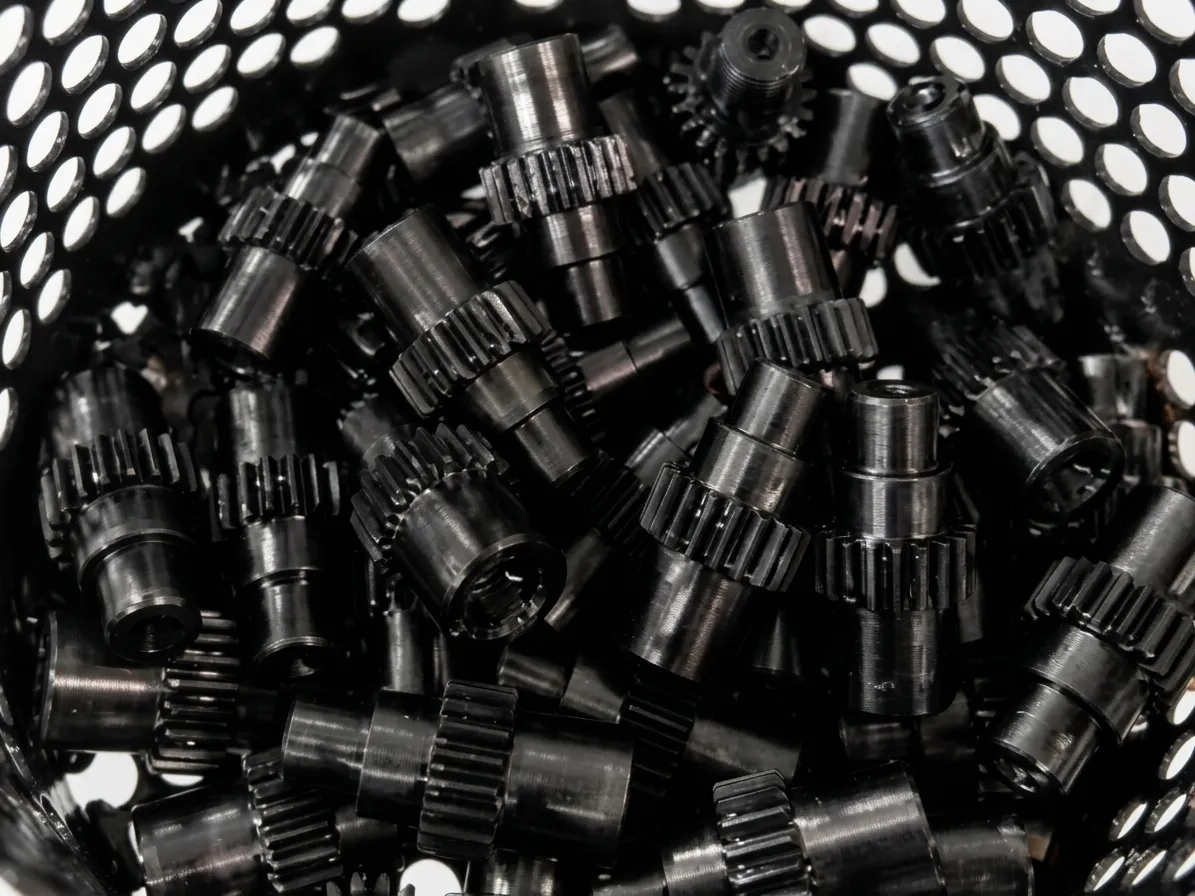
Деталі, оброблені цим покриттям. Слот із рамкою означає, що фото для нього ще не знято.
07 / Характеристики
Порівняння відносні — вони показують, як це покриття співвідноситься з рештою. Конкретні значення підбираємо під деталь.
Приблизна передача кольору — реальний відтінок залежить від сплаву та стану поверхні. Для відповідальних замовлень погоджуємо еталонний зразок до запуску партії.
Усі інші покриття з нашого переліку щось на деталь додають: цинк, нікель, хром, шар оксиду алюмінію. Товщина цього шару додається до розміру деталі, і це доводиться враховувати.
Хімічне оксидування працює навпаки: воно перетворює те, що вже є. Атоми заліза на поверхні вступають у реакцію і стають оксидом. Нового матеріалу на деталі не з’являється — змінюється хімічний склад тонкого поверхневого шару.
Практичний наслідок — те, заради чого цей метод обирають у дев’яти випадках із десяти: розміри залишаються тими самими. Готова деталь, оброблена в остаточний розмір за кресленням із жорстким допуском, після чорніння залишається в тому ж допуску. Нічого не треба переробляти, нічого не треба закладати заздалегідь.
Це найважливіше, що варто розуміти про чорніння, і про це найчастіше забувають.
Оксидний шар товщиною півтора мікрометра фізично не може бути серйозним бар’єром. Він пористий. Сам по собі він дає колір і дуже помірний захист — на кілька тижнів у сухому приміщенні, не більше.
Корозійну стійкість покриттю дає просочення: масло або віск заповнюють пори оксиду й закривають доступ вологи до металу. Просочена деталь у нормальних цехових або приміщенських умовах служить довго. Непросочена — вкриється іржею при першому ж перепаді температури з конденсатом.
Звідси випливає обмеження, про яке варто сказати прямо: якщо деталь не можна змащувати — через харчовий контакт, через оптику, через технологію складання — чорніння для неї є суто декоративним рішенням і захисту не забезпечить.
Три сценарії, у яких чорніння виграє не тому, що воно простіше, а тому, що інші варіанти не працюють.
Деталі, вже виготовлені в розмір. Класична ситуація: партію відточили за кресленням, і тільки потім згадали про захист від корозії. Будь-яке нарощуване покриття виведе посадки за допуск. Чорніння — ні.
Оптика й прилади. Глибокий матовий чорний не дає відблисків. Для внутрішніх поверхонь корпусів, оправ, бленд і будь-яких елементів, де паразитне світло псує роботу приладу, це пряма функціональна вимога, а не естетика.
Загартований інструмент і оснастка. Процес іде без нагріву, тому не відпускає загартовану сталь. Кондуктор, пуансон або калібр після чорніння зберігає і твердість, і робочі розміри.
Чорніння — швидке й невибагливе покриття, і його межі варто окреслити чесно.
Воно не для вулиці. Ані просочення маслом, ані воском не роблять із нього покриття для експлуатації просто неба. Для цього є цинкування, і різниця в ресурсі буде разючою.
Воно не для тертя. Півтора мікрометра оксиду не мають власної механічної міцності і стираються з першими ж циклами роботи.
І воно не однакове на всіх сталях. Відтінок і рівномірність залежать від марки сталі, стану поверхні та попередньої обробки. Деталі з різних матеріалів в одній партії майже напевно вийдуть із помітно різним тоном — якщо це важливо, краще розділити їх на різні завантаження.
08 / Порівняння
Поточне покриття виділено. Відфільтруйте за основою, щоб побачити реальні альтернативи для вашого матеріалу.
Показано всі покриття: 7
| Покриття | Основа | Відносна товщина | Відносна твердість | Корозійна стійкість | Вплив на розмір деталі | Електропровідність | Зовнішній вигляд |
|---|---|---|---|---|---|---|---|
| Анодування | Алюміній | мінімальна | — | висока | приблизно половина товщини шару — назовні | ізолятор | натуральний (безбарвний), чорний |
| Тверде анодування | Алюміній | середня | середня | дуже висока | приблизно половина товщини шару — назовні, і величина значна | ізолятор | натуральний сірий, бронзовий |
| Цинкування | Сталь | мінімальна | — | висока | уся товщина шару додається назовні | провідник | прозора / блакитна пасивація, райдужна пасивація |
| Нікелювання | Сталь, Мідні сплави | невелика | найнижча серед запропонованих | середня | уся товщина шару додається назовні, але нерівномірно | провідник | блискучий (дзеркальний), напівматовий (сатин) |
| Хім. нікелювання | Сталь, Нержавіюча сталь, Алюміній, Мідні сплави | невелика | висока | дуже висока | уся товщина шару додається назовні, рівномірно по всій поверхні | провідник | напівматовий сріблястий, матовий |
| Хромування | Сталь, Мідні сплави | найтовщий шар серед запропонованих | найвища серед запропонованих | висока | уся товщина назовні; для твердого хрому це керована величина | провідник | декоративний дзеркальний, твердий хром (матовий) |
| Чорніння ця сторінка | Сталь | найтонший шар серед запропонованих | — | низька | розміри практично не змінюються | провідник | глибокий чорний матовий, чорний із просоченням маслом |
Порівняння відносне — воно показує, що чим є в цьому переліку. Підбираємо під деталь та умови експлуатації: надішліть креслення або фото деталі, і ми назвемо конкретні значення.
09 / Питання
Практично не змінюються: приріст найменший серед усіх покриттів і для переважної більшості деталей лежить у межах шорсткості поверхні. Саме тому чорніння обирають для готових виробів із жорсткими допусками, де будь-яке нарощуване покриття вивело б розмір за поле.
Сам оксидний шар пористий і тонкий: він дає колір, але майже не захищає. Масло або віск заповнюють пори і закривають доступ вологи. Без просочення покриття варто вважати суто декоративним.
Ні. Легувальні елементи не дають утворитися потрібному оксиду заліза. Для нержавіючої сталі, якщо потрібен темний вигляд, доводиться шукати інше рішення — напишіть нам, обговоримо конкретний випадок.
Ні. Процес іде без нагріву до температур, які впливають на структуру сталі, тому твердість і геометрія загартованої деталі зберігаються. Це одна з причин, чому метод популярний для інструменту та оснастки.
У приміщенні, за наявності просочення і без постійного контакту з вологою — довго. На відкритому повітрі, у конденсаті або при частому контакті з руками ресурс невеликий. Якщо деталь працює у вологих умовах, чорніння не є правильним вибором.
Оновлено: 10 серпня 2026 р.
Наступний крок
Надішліть фото або креслення деталі — підтвердимо, що це покриття підходить, і підберемо товщину під умови роботи.