Технології
Анодування алюмінію: що відбувається з металом і звідки береться колір
Анодування не наносить шар на алюміній, а вирощує його з металу. Пори, барвник, наповнення, тверде анодування та приріст розміру — простою мовою.
ПОКРИТТЯ 01
Сірчанокисле анодування алюмінію та його сплавів. Захист від корозії, стійкий колір і діелектричні властивості — без ризику відшарування покриття.
01 / Суть
Анодування — це електрохімічне окиснення поверхні алюмінію. На відміну від гальванічних покриттів, шар не наноситься на деталь ззовні, а виростає з самого металу: алюміній на поверхні перетворюється на оксид. Саме тому анодований шар неможливо здерти або відшарувати — між покриттям і основою немає межі розділу, є поступовий перехід.
Свіжоутворений оксид має пористу структуру. Це дає дві можливості: пори приймають барвник, і пори ж потім закриваються під час наповнення. Послідовність «анодування → фарбування → наповнення» і визначає кінцевий вигляд та стійкість покриття.
02 / Процес
Послідовність ванн для цього покриття. Перші ванни готують поверхню — саме від них залежить, чи протримається покриття, і саме тому їх тут стільки.
03 / Будова
Шар росте в обидва боки від початкової поверхні: приблизно половина товщини вибудовується назовні, приблизно половина — углиб металу. Зовнішній розмір деталі зростає, діаметр отвору настільки ж зменшується. Для посадкових місць і різьби це треба закладати ще на етапі механічної обробки.
Від чого залежить товщина призначення деталі: тонший шар для інтер’єрних та декоративних виробів, товстіший — для експлуатації просто неба, де потрібна стійкість кольору та захист від вологи
Товщину покриття підбираємо під конкретну деталь та умови експлуатації — надішліть креслення або фото деталі. Надіслати деталі на прорахунок →
04 / Застосування
Не «переваги взагалі», а конкретні ситуації, у яких це покриття виграє в сусіднього.
Дає рівний матовий колір і приємну на дотик поверхню без ризику сколів на кромках — на відміну від фарби, покриття не має власної товщини «зверху», яку можна збити.
Захищає від корозії, майже не впливаючи на тепловіддачу за малих товщин, і водночас робить поверхню темнішою, що трохи покращує випромінювання тепла.
Широка гама стійких кольорів при збереженні металевої фактури — жодне лакофарбове покриття не дає такого поєднання.
У посиленому виконанні, з якісним наповненням пор, покриття роками тримає колір під ультрафіолетом — чого не робить більшість барвників на органічній основі.
05 / Межі
Чесний перелік обмежень економить вам гроші, а нам — переробки. Де можливо, вказуємо, що варто обрати замість.
Процес працює лише на алюмінії — на сталі оксидний шар такого типу не утворюється взагалі.
Оксид алюмінію — діелектрик. Контактні майданчики доводиться маскувати, і це окрема операція.
Звичайне анодування має обмежену твердість і зношується там, де є постійний контакт поверхонь.
Шар змінює розміри в обидва боки, і для точних посадок це критично.
06 / Приклади
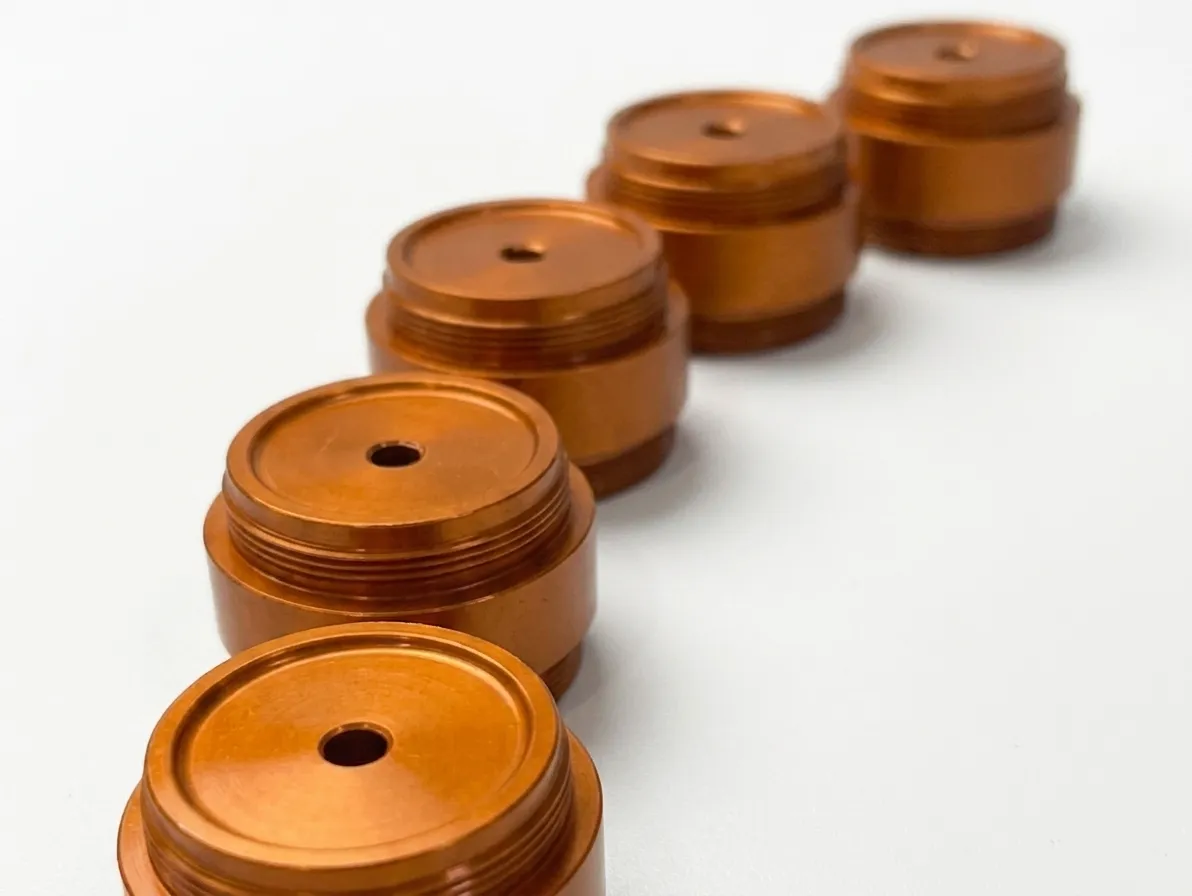
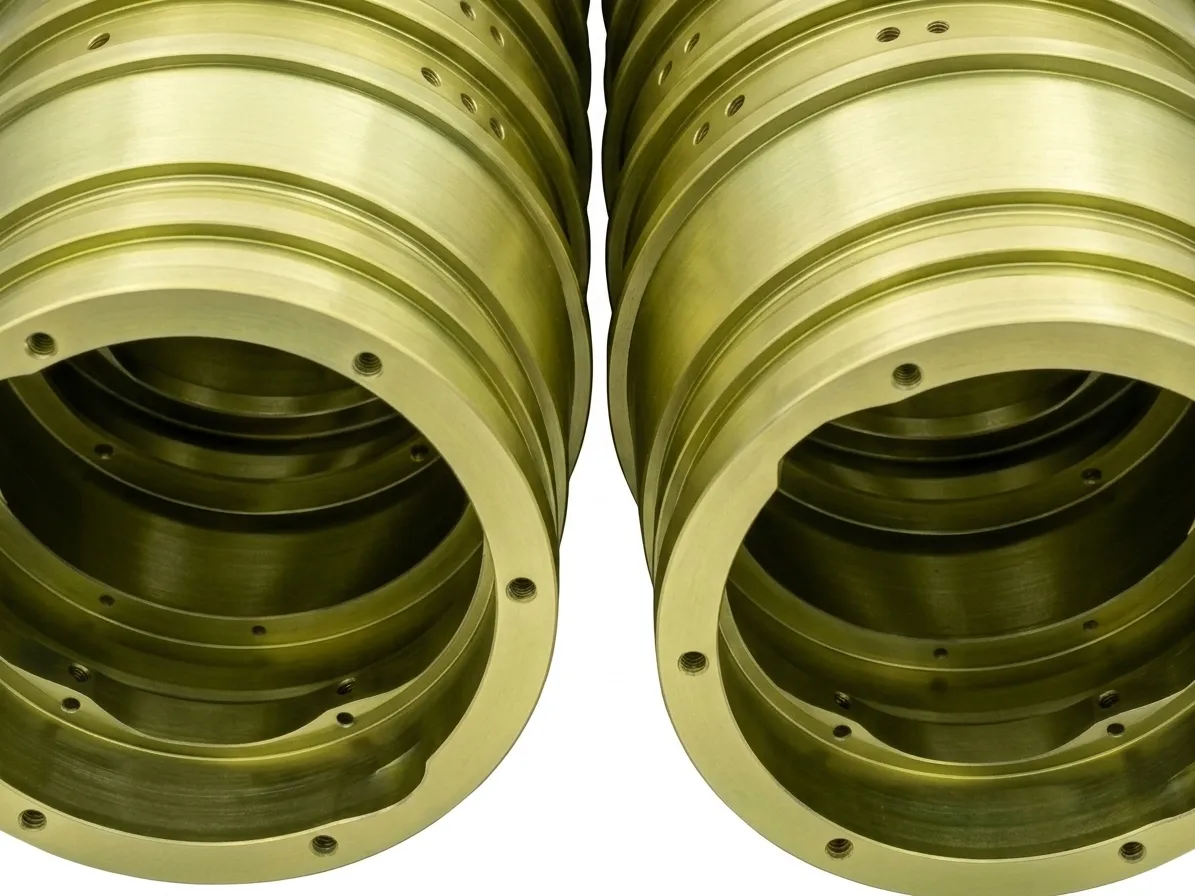
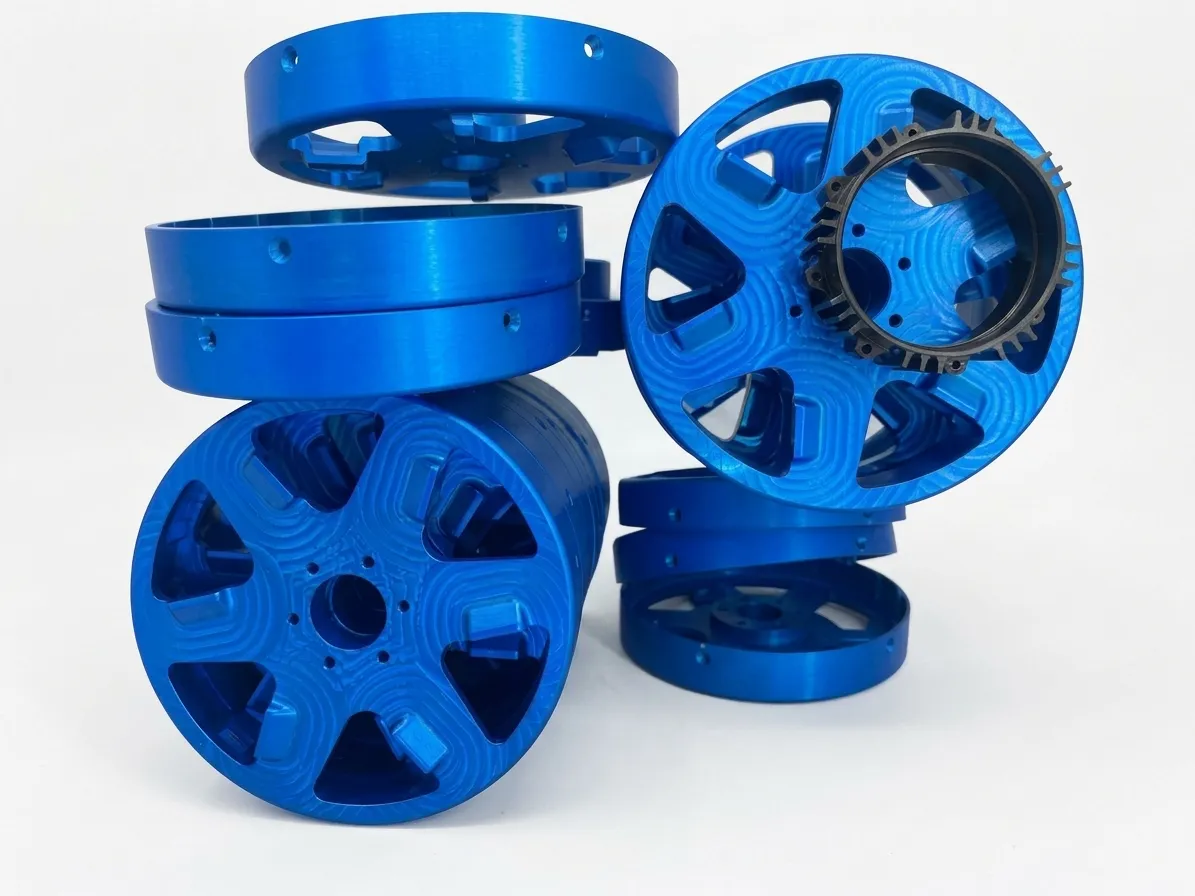
Деталі, оброблені цим покриттям. Слот із рамкою означає, що фото для нього ще не знято.
07 / Характеристики
Порівняння відносні — вони показують, як це покриття співвідноситься з рештою. Конкретні значення підбираємо під деталь.
Приблизна передача кольору — реальний відтінок залежить від сплаву та стану поверхні. Для відповідальних замовлень погоджуємо еталонний зразок до запуску партії.
Це головна практична відмінність анодування від будь-якого нанесеного покриття. Гальванічний шар металу, фарба або порошок лежать на поверхні: між ними та основою є межа розділу, і саме по цій межі покриття рано чи пізно відстає — від удару, від перепаду температур, від корозії, що підповзла з-під кромки.
Анодний оксид такої межі не має. Він утворюється з атомів самого алюмінію, і перехід від чистого металу до оксиду відбувається поступово. Здерти його механічно можна тільки разом із шаром основи — тобто фактично зішліфувати.
Звідси й друга особливість, про яку часто забувають на етапі проєктування: шар росте в обидва боки. Приблизно половина товщини вибудовується назовні від початкової поверхні, приблизно половина — углиб металу. Зовнішній розмір деталі збільшується, а діаметр отвору настільки ж зменшується. Для більшості корпусних деталей це неважливо, для посадкових місць і різьби — критично: конкретну величину для вашої деталі й товщини ми підтвердимо до запуску.
Свіжоутворений оксид пронизаний мікроскопічними порами. У цьому стані покриття ще не є захисним: воно жадібно вбирає все, з чим стикається, включно з жиром від пальців.
Ця ж пористість дає можливість фарбування. Барвник проникає всередину шару, а не лягає зверху, тому колір не стирається і не відшаровується — його фізично нема звідки зняти, не знявши сам оксид. Далі йде наповнення: пори закриваються, барвник фіксується, і покриття набуває тієї корозійної стійкості, заради якої все й робилося.
Якість наповнення — найчастіша прихована проблема анодування. Недонаповнене покриття виглядає нормально в день видачі, але за кілька місяців експлуатації тьмяніє, вкривається плямами і втрачає колір. Побачити це на готовій деталі неозброєним оком неможливо, тому це питання довіри до виконавця, а не приймального контролю.
Товщина — це не «чим більше, тим краще», а компроміс:
Конкретну товщину під ваш випадок називаємо після огляду деталі та розмови про умови її роботи.
Товстіші шари на звичайному сірчанокислому анодуванні дають дедалі менший приріст стійкості, але дедалі більшу зміну розмірів і ризик розтріскування на кромках. Якщо потрібна саме зносостійкість, а не корозійний захист — це вже інша технологія, і про неї є окрема сторінка.
Впливає: марка сплаву (ливарні сплави з високим вмістом кремнію дають темніший і менш передбачуваний відтінок), стан поверхні до анодування (шліфована, матована, після фрезерування — три різні результати), товщина шару, якість наповнення.
Не впливає так, як зазвичай думають: ретельність полірування не «дає глибший колір» — анодування не вирівнює поверхню і не приховує дефекти. Усе, що видно на деталі до ванни, буде видно й після. Ризики, подряпини і сліди інструменту анодування радше підкреслює, ніж маскує.
Тому підготовка поверхні — окрема операція, яку є сенс замовляти разом із покриттям, і ми узгоджуємо її обсяг окремо від нанесення: рішення скоротити підготовку має бути свідомим, а не випадковим.
08 / Порівняння
Поточне покриття виділено. Відфільтруйте за основою, щоб побачити реальні альтернативи для вашого матеріалу.
Показано всі покриття: 7
| Покриття | Основа | Відносна товщина | Відносна твердість | Корозійна стійкість | Вплив на розмір деталі | Електропровідність | Зовнішній вигляд |
|---|---|---|---|---|---|---|---|
| Анодування ця сторінка | Алюміній | мінімальна | — | висока | приблизно половина товщини шару — назовні | ізолятор | натуральний (безбарвний), чорний |
| Тверде анодування | Алюміній | середня | середня | дуже висока | приблизно половина товщини шару — назовні, і величина значна | ізолятор | натуральний сірий, бронзовий |
| Цинкування | Сталь | мінімальна | — | висока | уся товщина шару додається назовні | провідник | прозора / блакитна пасивація, райдужна пасивація |
| Нікелювання | Сталь, Мідні сплави | невелика | найнижча серед запропонованих | середня | уся товщина шару додається назовні, але нерівномірно | провідник | блискучий (дзеркальний), напівматовий (сатин) |
| Хім. нікелювання | Сталь, Нержавіюча сталь, Алюміній, Мідні сплави | невелика | висока | дуже висока | уся товщина шару додається назовні, рівномірно по всій поверхні | провідник | напівматовий сріблястий, матовий |
| Хромування | Сталь, Мідні сплави | найтовщий шар серед запропонованих | найвища серед запропонованих | висока | уся товщина назовні; для твердого хрому це керована величина | провідник | декоративний дзеркальний, твердий хром (матовий) |
| Чорніння | Сталь | найтонший шар серед запропонованих | — | низька | розміри практично не змінюються | провідник | глибокий чорний матовий, чорний із просоченням маслом |
Порівняння відносне — воно показує, що чим є в цьому переліку. Підбираємо під деталь та умови експлуатації: надішліть креслення або фото деталі, і ми назвемо конкретні значення.
09 / Питання
Можна, але шов майже завжди відрізняється за відтінком від основного металу: присадковий дріт має інший склад, і оксид на ньому росте інакше. Якщо виріб декоративний, це варто врахувати заздалегідь — інколи розумніше анодувати деталі окремо і збирати після.
Відтінок залежить від сплаву, стану поверхні та часу витримки в барвнику. Партія в межах одного замовлення виходить однорідною, але точний збіг із партією, зробленою пів року тому, ми гарантувати не можемо. Якщо колір критичний — замовляйте весь обсяг одразу і залиште еталонний зразок.
Є два шляхи: маскувати їх або закладати приріст розміру в креслення. Для різьби зазвичай достатньо виготовити її з урахуванням товщини шару; для точних посадок краще маскування. Скажіть нам про такі місця до початку робіт.
Анодування — це змінений поверхневий шар самого металу, порошкова фарба — окреме покриття зверху. Анодування не сколюється на кромках і зберігає металеву фактуру, але має вужчу палітру і меншу товщину.
Так, шар знімається травленням, після чого деталь можна анодувати заново. Врахуйте, що при цьому знімається і трохи основного металу, тому для точних деталей кількість перероблень обмежена.
Оновлено: 10 серпня 2026 р.
Наступний крок
Надішліть фото або креслення деталі — підтвердимо, що це покриття підходить, і підберемо товщину під умови роботи.