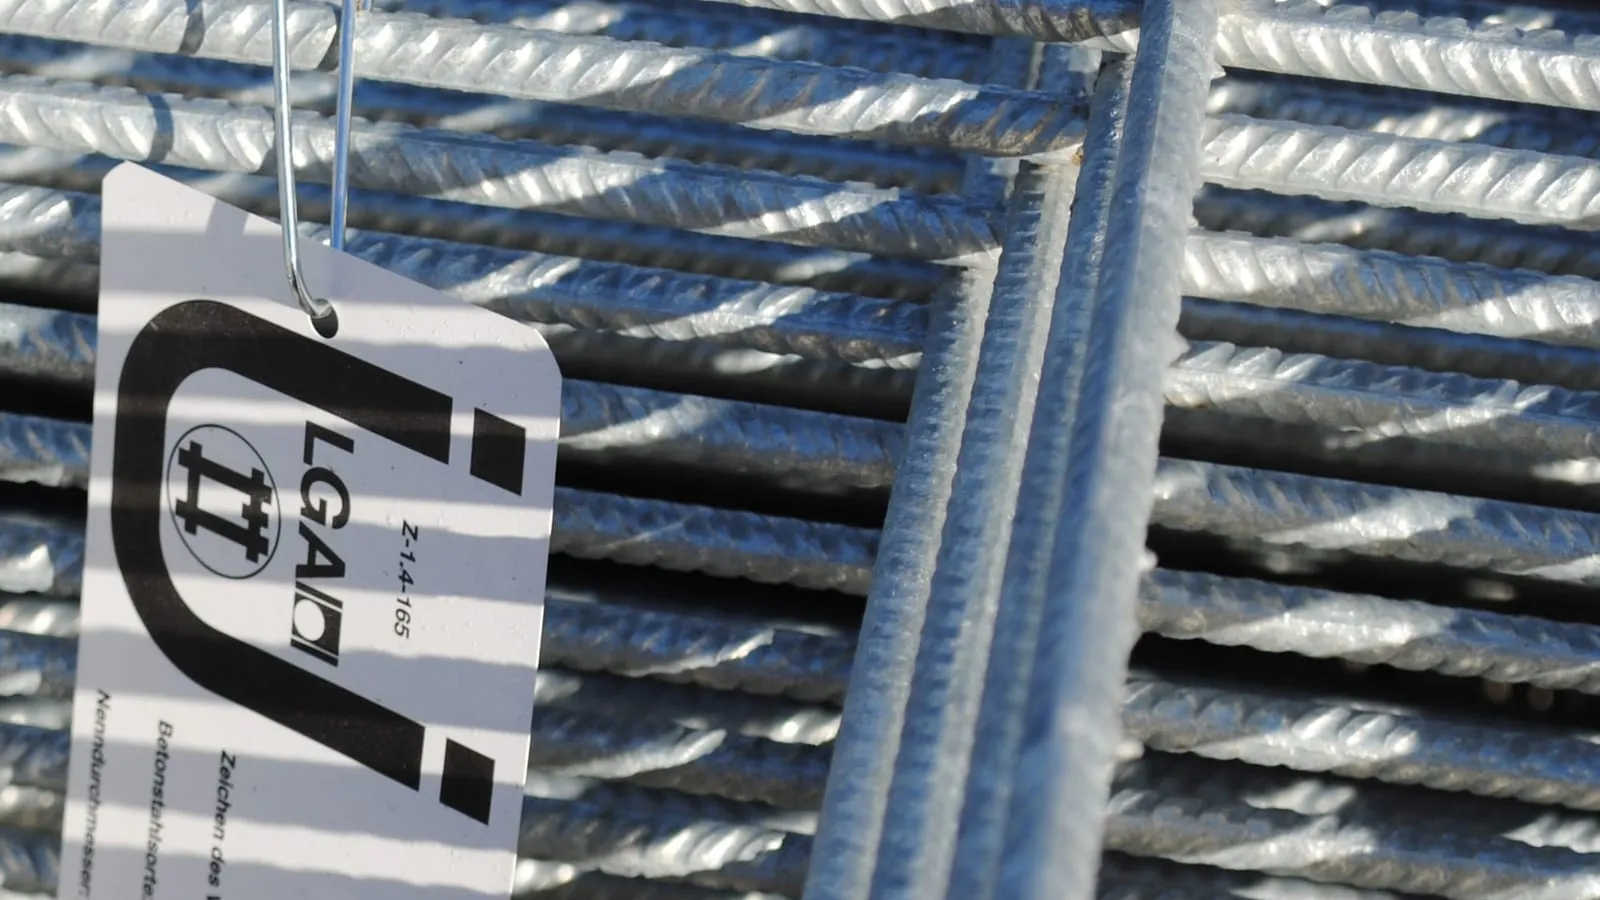
Технології
Цинкування: як тонкий шар цинку рятує сталь від іржі
Цинк кородує замість сталі, тому подряпина не ржавіє одразу. Про жертовний захист, товщини, пасивацію, сольовий туман і крихкість високоміцного кріплення.
ПОКРИТТЯ 03
Гальванічне цинкування сталі та чавуну з пасивацією. Єдине покриття з жертовним захистом: подряпина не стає осередком корозії. Чотири варіанти фінішу.
01 / Суть
Цинкування працює не як бар’єр, а як жертва. Цинк електрохімічно активніший за залізо, тому в парі «цинк — сталь» кородує саме цинк, а сталь залишається цілою. Це принципова відмінність від нікелю чи хрому: подряпина до основи в декоративному покритті стає осередком корозії, а подряпина в цинковому покритті — не стає, бо цинк навколо продовжує захищати оголену ділянку.
Саме тому цинкування залишається стандартом для кріплення, кронштейнів і металоконструкцій. Воно не найкрасивіше і не найтвердіше — але це єдине покриття в переліку, яке продовжує працювати після того, як його пошкодили, а на змонтованій конструкції це трапляється завжди.
02 / Процес
Послідовність ванн для цього покриття. Перші ванни готують поверхню — саме від них залежить, чи протримається покриття, і саме тому їх тут стільки.
03 / Будова
Покриття нарощується на поверхню, тому розмір збільшується на повну товщину шару з кожного боку — тобто діаметр вала зростає на подвоєну товщину. Для різьбового кріплення це критично: різьбу під цинкування виготовляють із відповідним допуском.
Від чого залежить товщина умов експлуатації та способу завантаження: тонший шар у барабані для дрібного кріплення, товстіший на підвісці для виробів, що працюють у вологому середовищі або просто неба
Товщину покриття підбираємо під конкретну деталь та умови експлуатації — надішліть креслення або фото деталі. Надіслати деталі на прорахунок →
04 / Застосування
Не «переваги взагалі», а конкретні ситуації, у яких це покриття виграє в сусіднього.
Барабанне завантаження бере кріплення тисячами за цикл, а жертовний захист прощає пошкодження покриття під час монтажу — саме там, де ключ зриває будь-яке декоративне покриття.
Захищає зварені та різані кромки, де бар’єрні покриття найчастіше дають перший осередок корозії.
Достатній ресурс за помірних умов без підготовки поверхні під декоративний клас — покриття працює на захист, а не на вигляд.
Барабанне завантаження дозволяє обробляти тисячі деталей за цикл, чого не дає жодне покриття, яке вимагає підвіски.
05 / Межі
Чесний перелік обмежень економить вам гроші, а нам — переробки. Де можливо, вказуємо, що варто обрати замість.
Цинк м’який і стирається за перші ж цикли роботи пари тертя.
Цинк витрачається тим швидше, чим агресивніше середовище; у постійно вологих умовах ресурс покриття різко скорочується.
Поверхня має характерний матово-сірий вигляд, який не є дзеркальним і з часом тьмяніє.
У парі «цинк — алюміній» захисний механізм не працює так, як зі сталлю.
06 / Приклади
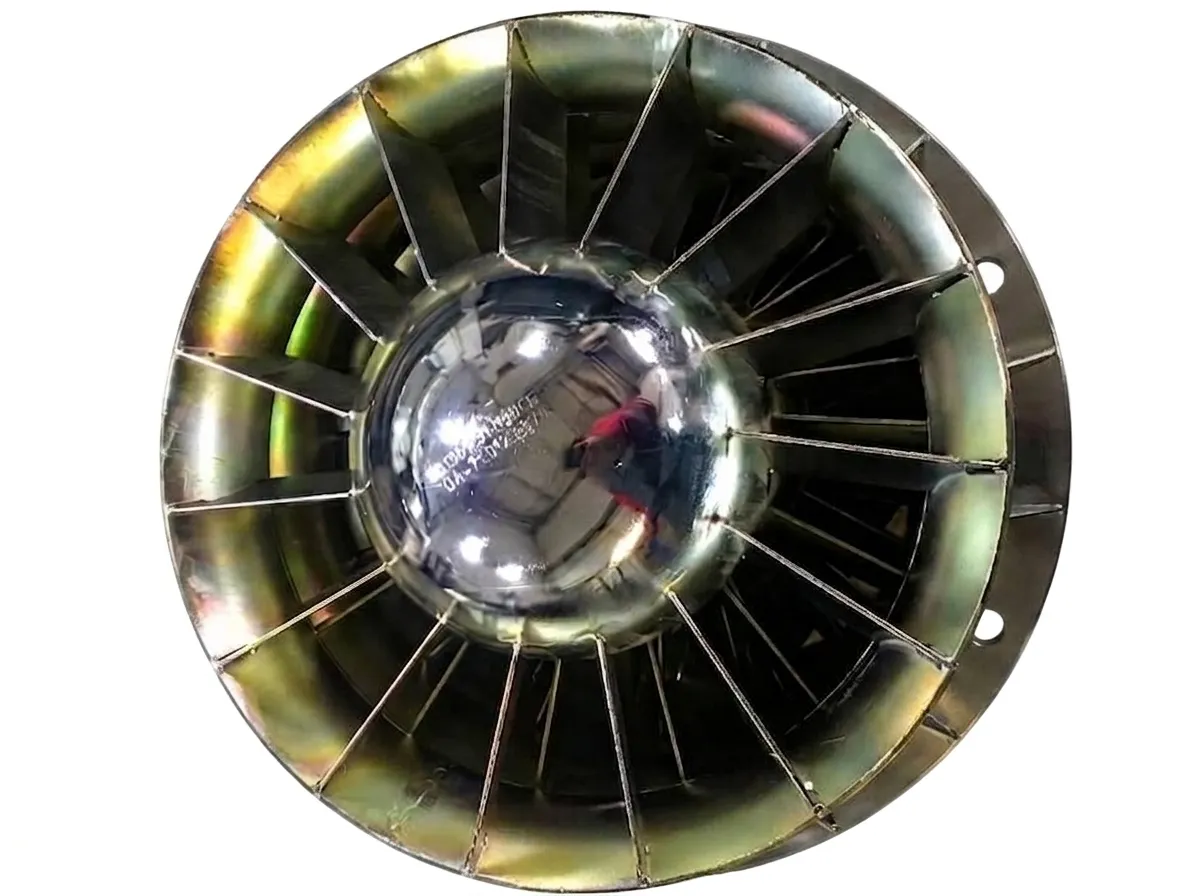
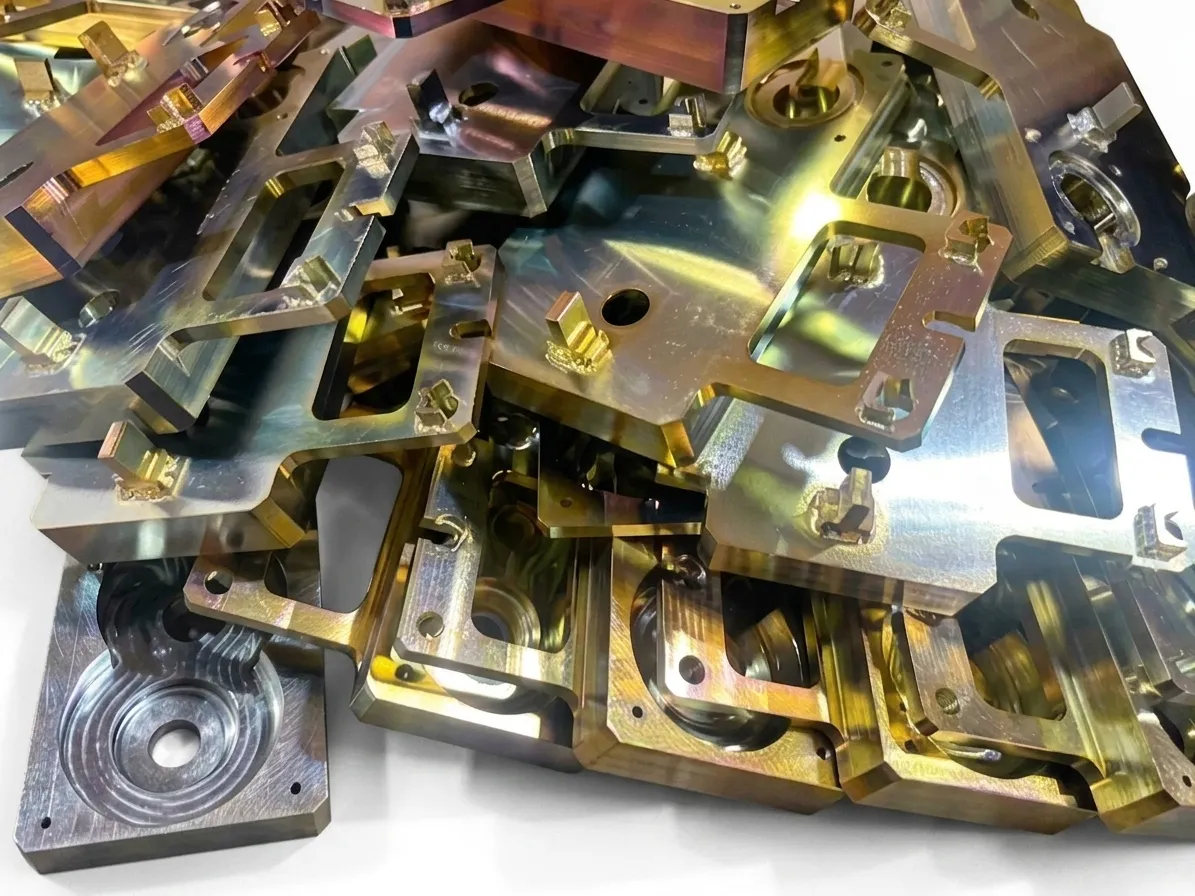
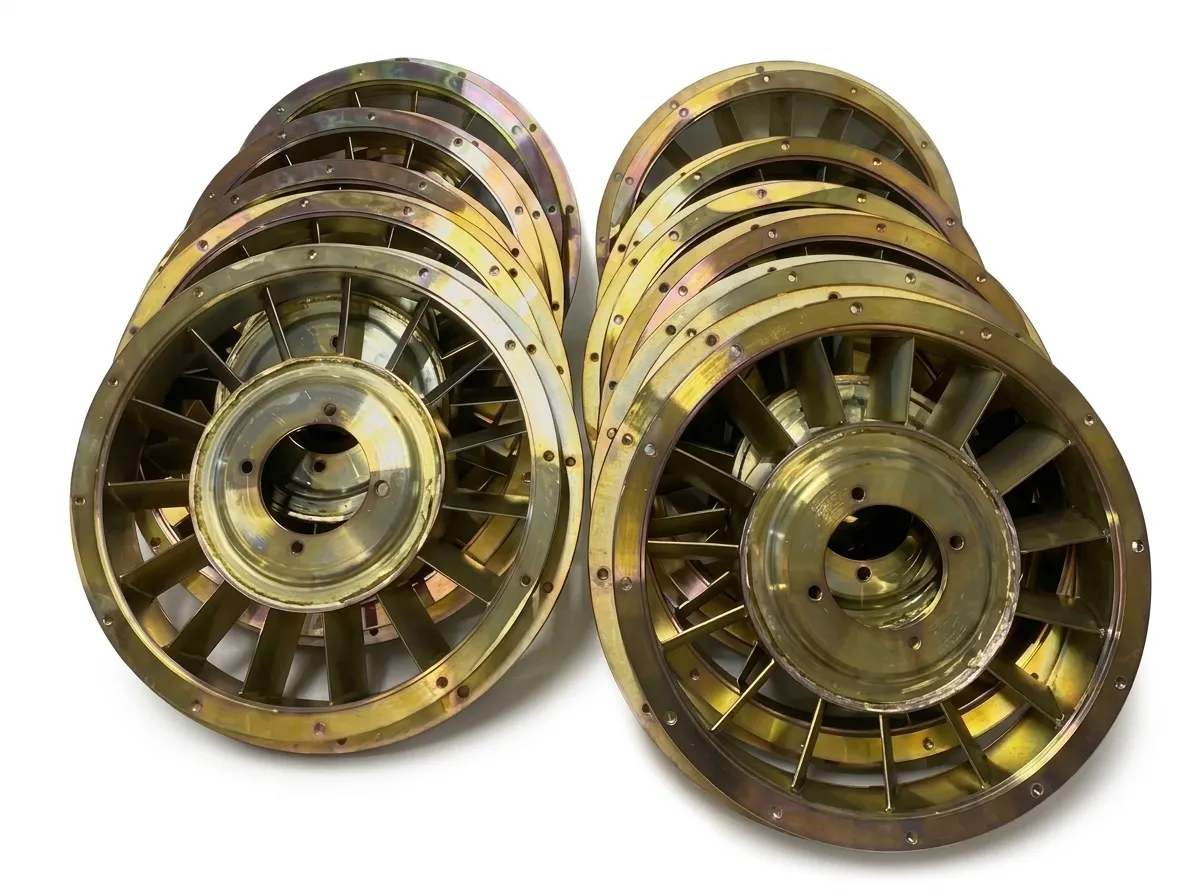
Деталі, оброблені цим покриттям. Слот із рамкою означає, що фото для нього ще не знято.
07 / Характеристики
Порівняння відносні — вони показують, як це покриття співвідноситься з рештою. Конкретні значення підбираємо під деталь.
Приблизна передача кольору — реальний відтінок залежить від сплаву та стану поверхні. Для відповідальних замовлень погоджуємо еталонний зразок до запуску партії.
Більшість покриттів захищають метал механічно: закривають його від вологи й кисню. Такий захист працює рівно доти, доки покриття ціле. Подряпина до основи в нікельованій або хромованій деталі — це не косметичний дефект, а осередок корозії, причому корозія під бар’єрним покриттям поширюється швидше, ніж на відкритому металі.
Цинк працює інакше. У контакті сталі з цинком за наявності вологи виникає гальванічна пара, у якій цинк є анодом — тобто руйнується саме він, а сталь при цьому не кородує взагалі. Оголена подряпина шириною кілька міліметрів залишається захищеною цинком, що лежить навколо неї.
Практичний наслідок простий: цинкування прощає монтаж. Зірваний ключем кут болта, подряпина від транспортування, слід від затискача — усе це не стає початком іржі.
Спосіб завантаження визначає і товщину, і те, які деталі взагалі можна взяти в роботу.
Барабан — дрібні деталі завантажуються навалом і обертаються у ванні. Так обробляють великі партії кріплення: тисячі деталей за цикл. Товщина шару виходить меншою і трохи менш рівномірною, гострі кромки покриваються товстіше за заглиблення.
Підвіска — кожна деталь закріплюється окремо, руками. Повільніше, але дозволяє більшу і рівномірнішу товщину, і це єдиний варіант для великих або складних виробів.
Тонший шар типовий для барабанного кріплення, товстіший — для підвісних виробів, що працюють у вологих умовах. Більше не завжди краще: товстий цинковий шар на різьбі просто не дасть зібрати з’єднання.
Свіжоосаджений цинк швидко тьмяніє і вкривається білими продуктами корозії. Пасивація створює на ньому тонку конверсійну плівку, яка сповільнює цей процес у рази і водночас дає колір.
Вибір типу пасивації — це не питання смаку:
Для виробу, який видно клієнту, обирають за виглядом. Для виробу, який працює у вологому місці, — за ресурсом. Ці два критерії, на жаль, майже завжди тягнуть у різні боки.
Це найчастіша причина браку при цинкуванні, і вона не стосується самого покриття.
Гальванічний процес — це занурення деталі в кілька ванн підряд. Будь-яка закрита порожнина набирає в себе розчин з однієї ванни й виносить його в наступну. Далі цей розчин або псує хімію ванни, або поступово витікає з деталі вже після покриття, залишаючи потьоки й осередки корозії саме там, звідки він виходить.
Тому: зварні вузли мають бути проварені щільно, а закриті об’єми — мати технологічні отвори для входу й виходу розчину. Якщо конструкція цього не передбачає, краще обговорити її з нами до виготовлення, ніж після.
08 / Порівняння
Поточне покриття виділено. Відфільтруйте за основою, щоб побачити реальні альтернативи для вашого матеріалу.
Показано всі покриття: 7
| Покриття | Основа | Відносна товщина | Відносна твердість | Корозійна стійкість | Вплив на розмір деталі | Електропровідність | Зовнішній вигляд |
|---|---|---|---|---|---|---|---|
| Анодування | Алюміній | мінімальна | — | висока | приблизно половина товщини шару — назовні | ізолятор | натуральний (безбарвний), чорний |
| Тверде анодування | Алюміній | середня | середня | дуже висока | приблизно половина товщини шару — назовні, і величина значна | ізолятор | натуральний сірий, бронзовий |
| Цинкування ця сторінка | Сталь | мінімальна | — | висока | уся товщина шару додається назовні | провідник | прозора / блакитна пасивація, райдужна пасивація |
| Нікелювання | Сталь, Мідні сплави | невелика | найнижча серед запропонованих | середня | уся товщина шару додається назовні, але нерівномірно | провідник | блискучий (дзеркальний), напівматовий (сатин) |
| Хім. нікелювання | Сталь, Нержавіюча сталь, Алюміній, Мідні сплави | невелика | висока | дуже висока | уся товщина шару додається назовні, рівномірно по всій поверхні | провідник | напівматовий сріблястий, матовий |
| Хромування | Сталь, Мідні сплави | найтовщий шар серед запропонованих | найвища серед запропонованих | висока | уся товщина назовні; для твердого хрому це керована величина | провідник | декоративний дзеркальний, твердий хром (матовий) |
| Чорніння | Сталь | найтонший шар серед запропонованих | — | низька | розміри практично не змінюються | провідник | глибокий чорний матовий, чорний із просоченням маслом |
Порівняння відносне — воно показує, що чим є в цьому переліку. Підбираємо під деталь та умови експлуатації: надішліть креслення або фото деталі, і ми назвемо конкретні значення.
09 / Питання
Так, і це один з основних сценаріїв. Але зварний шов має бути щільним, без пор і непроварів: електроліт затікає в порожнини і потім виходить назовні, псуючи покриття. Закриті порожнини мають мати технологічні отвори — інакше в них залишається розчин.
Різьбу під цинкування виготовляють із урахуванням товщини покриття, інакше гайка не накрутиться. Для стандартного кріплення це вже враховано в допусках; для нестандартної різьби скажіть нам товщину покриття заздалегідь.
Насамперед кольором і ресурсом. Прозора та блакитна дають світлий металевий вигляд, райдужна і олива — вищу корозійну стійкість, чорна — декоративний темний вигляд. Конкретний вибір залежить від того, що для виробу важливіше — вигляд чи ресурс.
Під час травлення і покриття водень може проникати в сталь і робити її крихкою. Для звичайної конструкційної сталі це не проблема. Для загартованих деталей високої міцності — проблема реальна, і після покриття потрібна зневоднююча термообробка. Обов’язково попередьте нас, якщо деталі загартовані.
Залежить від товщини, типу пасивації та умов. У приміщенні ресурс вимірюється роками, під відкритим небом — суттєво менше. Ми не наводимо тут годин у соляному тумані, бо це вимагає випробувань саме нашого процесу; якщо для вашого проєкту потрібні підтверджені цифри, це окреме питання.
Оновлено: 10 серпня 2026 р.
Наступний крок
Надішліть фото або креслення деталі — підтвердимо, що це покриття підходить, і підберемо товщину під умови роботи.