

Технології
Анодування алюмінію: що відбувається з металом і звідки береться колір
Анодування не наносить шар на алюміній, а вирощує його з металу. Пори, барвник, наповнення, тверде анодування та приріст розміру — простою мовою.
Технології
Коротко
Сталевий виріб без покриття починає ржавіти від першої ж вологи, і найгірше в іржі те, що вона не зупиняється сама. Цинк зупиняє, і робить це хитріше, ніж просто закриваючи метал від повітря.
Нижче розібрано, як саме, чим відрізняються способи цинкування й на що дивитися, коли ви замовляєте покриття на своє кріплення або металоконструкцію.
Залізо в присутності води й кисню переходить у гідроксиди й оксиди заліза, які ми називаємо іржею. Процес електрохімічний: на поверхні утворюються мікроскопічні ділянки з різним потенціалом, і між ними йде струм, як у дуже поганій батарейці.
Головна проблема не в самій реакції, а в продукті. Іржа пухка, займає більший об’єм за метал, з якого виросла, і легко пропускає воду до наступного шару заліза. Вона не перекриває доступ, а створює вологий пористий компрес на поверхні.
Порівняйте з алюмінієм: його оксид щільний, прилипає до основи й сам же зупиняє подальше окиснення. Саме через цю різницю алюміній можна «анодувати», тобто виростити захист із самого металу, а сталь — ні. Сталь треба чимось накрити.
Цинк працює у три способи. Перший очевидний: він фізично відділяє сталь від води й повітря. Другий — те, що з часом на цинку утворюється власна щільна плівка продуктів корозії (патина), яка гальмує подальше руйнування.
Третій і є головний. Цинк електрохімічно активніший за сталь, тому в парі з нею він стає анодом і кородує першим. Доки на деталі є цинк, сталь поруч із ним не ржавіє, навіть якщо вона оголена.
Це називають жертовним або катодним захистом, і найпростіше його побачити на подряпині.
Із цієї властивості випливає практичний висновок, який варто тримати в голові при проєктуванні. Фарбоване з’єднання боїться монтажних пошкоджень: один подряпаний кут, і через рік звідти йде пляма. Цинковане з’єднання такі дрібні пошкодження переживає, і це зовсім не те саме, що «цинк не можна поцарапати».
Усі три дають цинк на сталі, але товщина, вигляд і межі застосування в них різні.
Гальванічне (електролітичне) цинкування. Деталь занурюють у розчин солей цинку й пропускають струм; цинк осаджується з розчину рівним шаром. Шар тонкий, поверхня гладка й може бути блискучою, розміри майже не змінюються. Це спосіб для кріплення, фурнітури, корпусних і приладових деталей, тобто там, де важлива точність і вигляд.
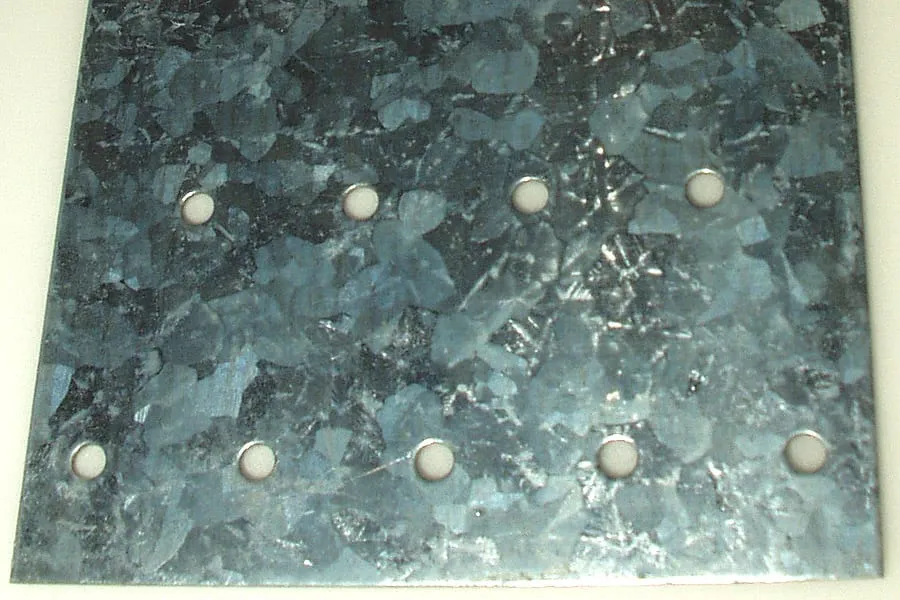
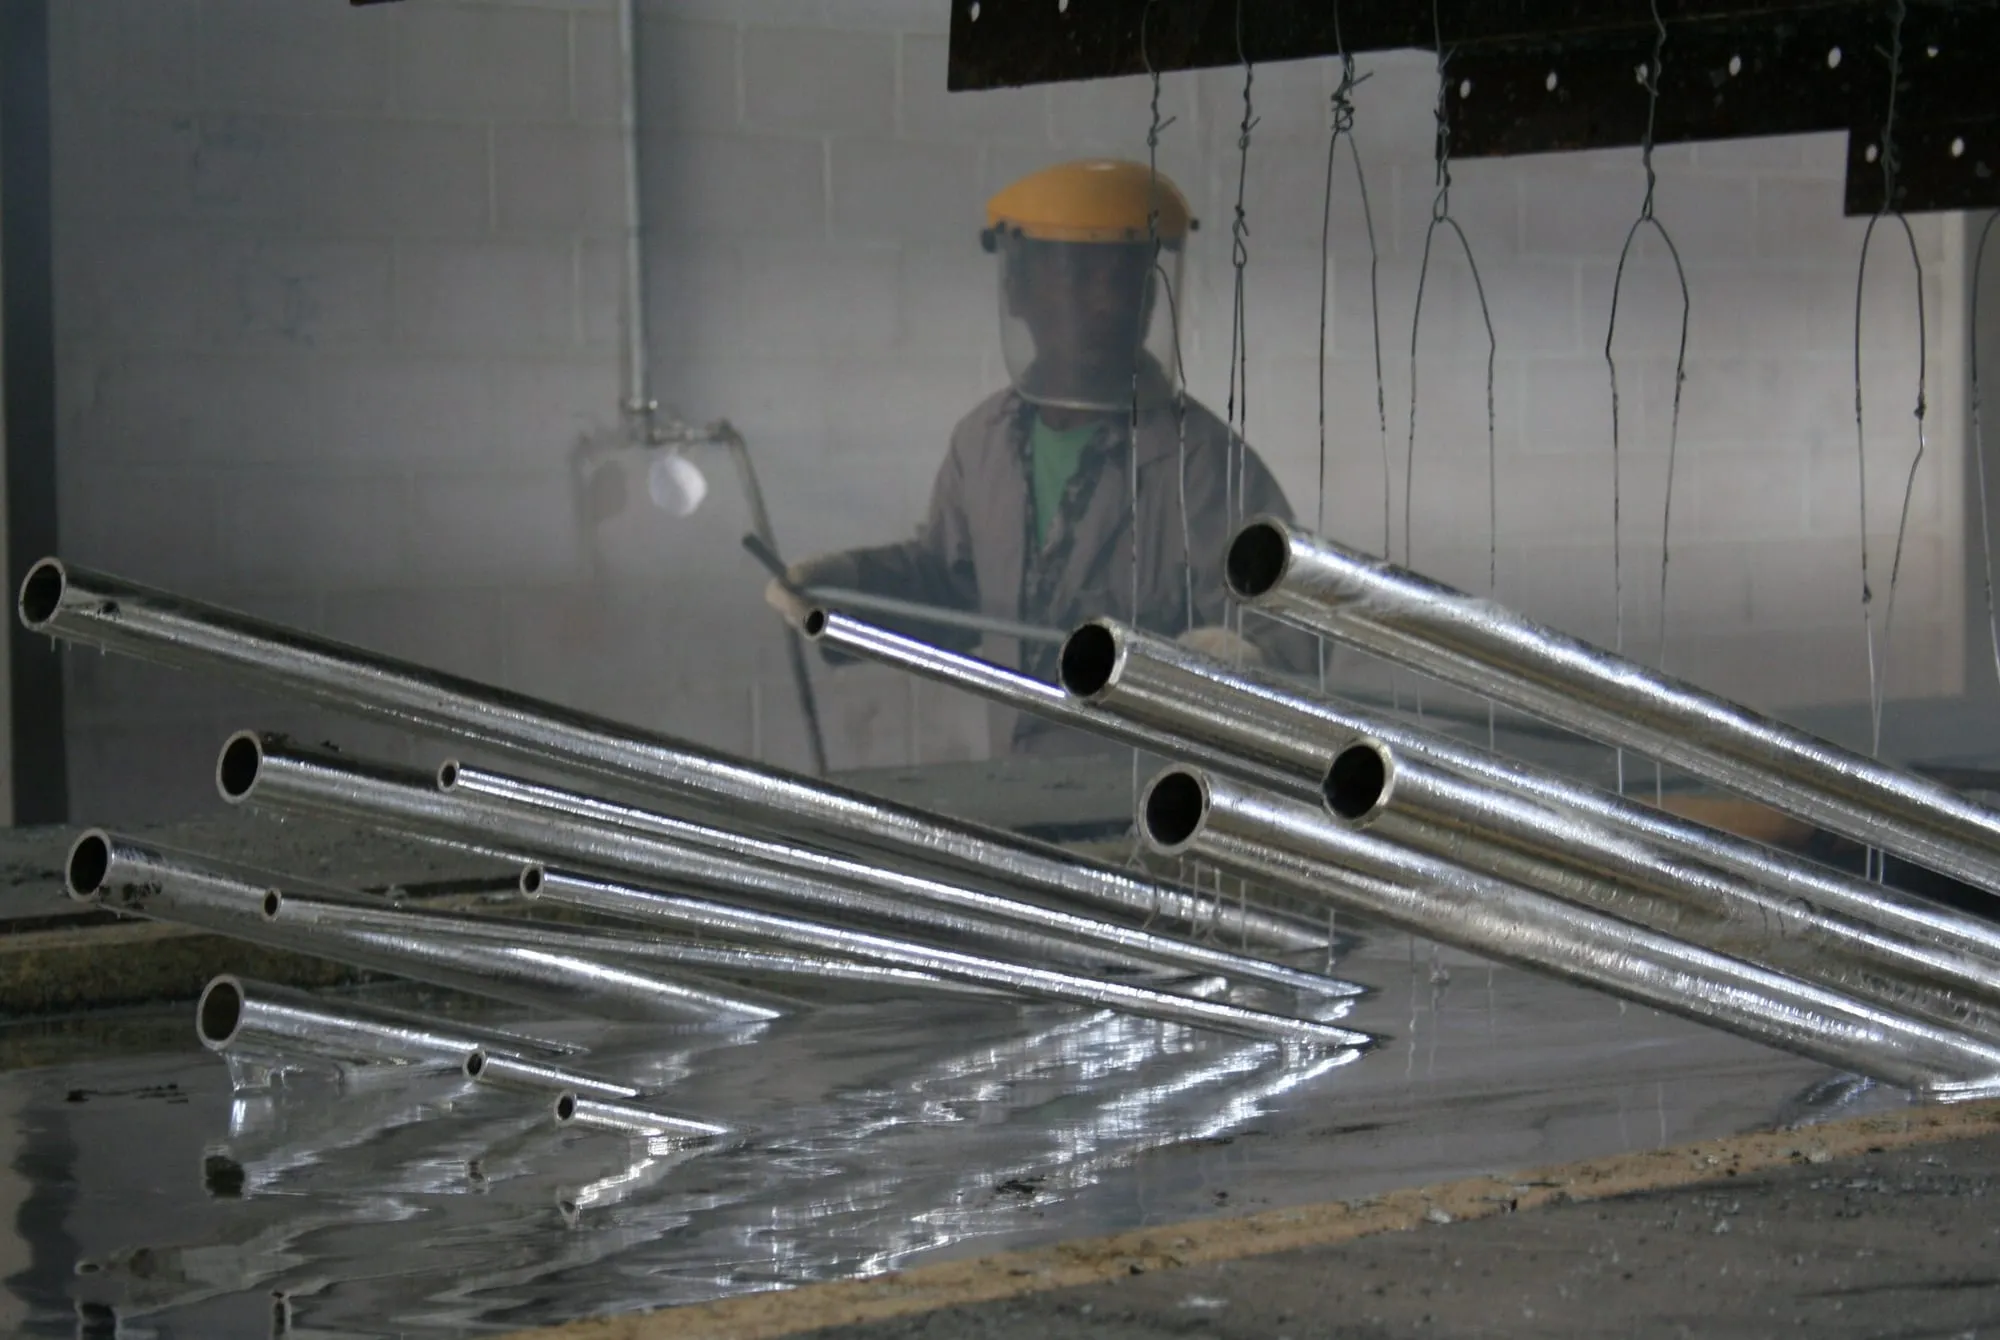
Гаряче цинкування. Підготовлену деталь занурюють у розплавлений цинк, приблизно при 450 °C. Цинк реагує зі сталлю, утворюючи проміжні сплавні шари, і зверху застигає вільний цинк. Шар виходить у кілька разів товщим за гальванічний, поверхня грубіша, тонкі різьби й точні посадки після ванни вже не годяться. Це спосіб для металоконструкцій, опор, огорож, арматури, усього, що стоїть просто неба десятиліттями.
Термодифузійне цинкування (шерардизація). Деталі обертають у барабані з цинковим порошком при приблизно 400–440 °C. Цинк дифундує в поверхню сталі, утворюючи матовий сірий сплавний шар без вільного цинку зверху. Шар добре й рівномірно лягає на різьбу й у заглиблення, не дає наростів на вершинах витків.
| Гальванічне | Гаряче | Термодифузійне | |
|---|---|---|---|
| Як наноситься | з розчину, струмом | занурення в розплав ≈450 °C | порошок у барабані, ≈400–440 °C |
| Товщина | тонка, зазвичай 5–25 мкм | у кілька разів товща; на металоконструкціях понад 40–50 мкм | десятки мкм, рівномірно |
| Поверхня | гладка, можна блискучу | грубіша, можливі кристали й наплив | матова сіра |
| Зміна розмірів | мала | відчутна, різьбу зазвичай псує | помірна, різьбу тримає |
| Кольори пасивації | усі: прозора, жовта, чорна | ні | ні |
| Для чого беруть | кріплення, фурнітура, корпуси, приладові деталі | опори, огорожі, арматура, вулиця | різьбове кріплення, деталі складної форми |
| Чого не любить | тривалої вулиці на тонкому шарі | точних розмірів, гартованих деталей | вимог до блиску |
Є ще два способи, які називають цинкуванням, хоча електрохімічно вони працюють інакше: напилення розплавленим цинком і цинконаповнені фарби, яке в побуті звуть «холодним цинкуванням». Обидва дають жертовний захист, обидва ремонтопридатні в полі, і обидва помітно товщі за гальванічний шар.
Гальванічний цинк — покриття тонке, і всередині цього «тонкого» різниця в п’ять разів все одно є.
Орієнтир, яким користується більшість, — чотири умови експлуатації: від сухого приміщення до вулиці з конденсатом і реагентами. Ряд товщин у цих класах приблизно 5, 8, 13 і 25 мкм. Нижня межа — це справді мінімум, фурнітура в шафі; верхня вже близька до того, що має сенс просити на гальванічній лінії взагалі.
На цьому ряді видно й межу способу. Якщо вашій деталі треба стояти просто неба роками, збільшувати гальванічний шар до нескінченності не вийде, і це не питання ціни: тонкий рівний шар — і є те, за чим приходять на гальваніку. Для вулиці беруть гаряче цинкування, де товщина йде на десятки мікрометрів із самого початку.
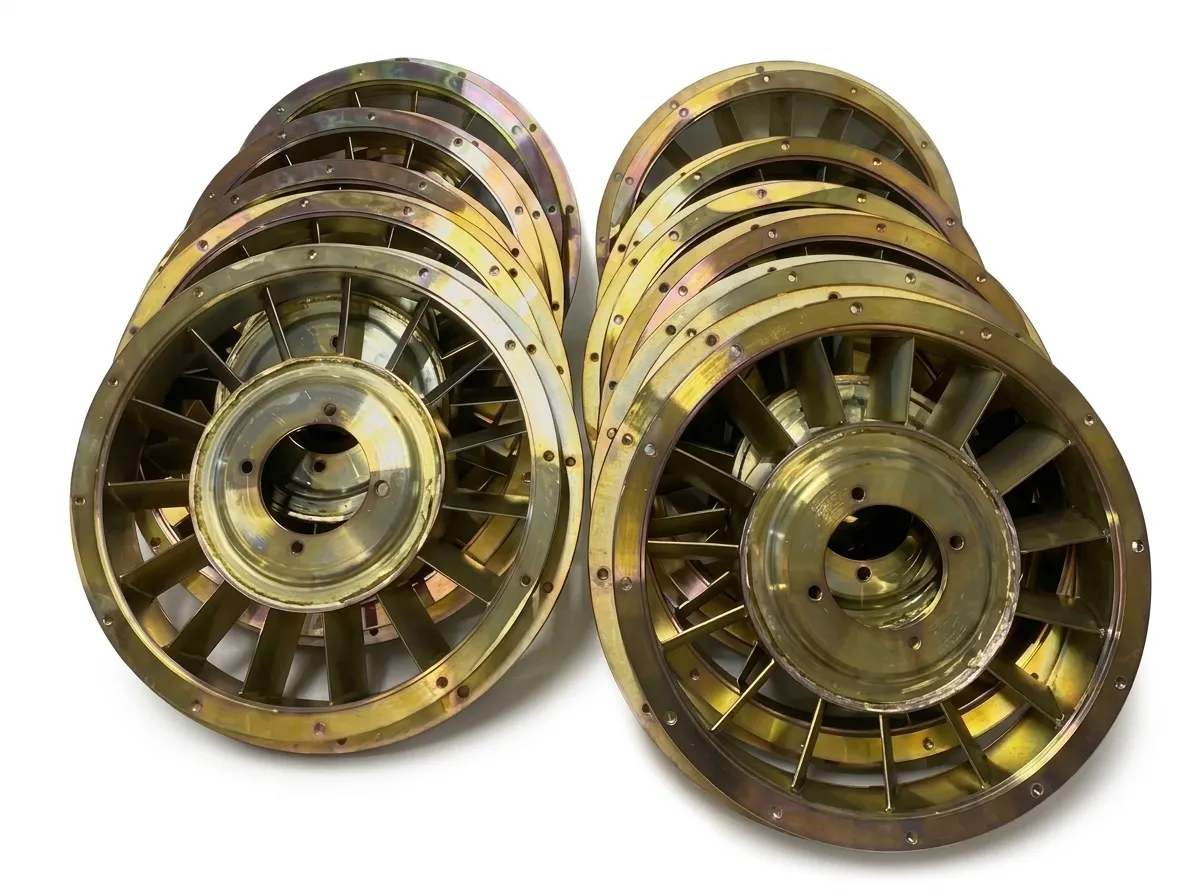
Свіжий цинк активний і швидко набирає білий налет. Тому після ванни деталь обробляють ще раз, у розчині, що утворює на цинку тонку конверсійну плівку. Цей крок називають пасивацією або хроматуванням, і він дає і додатковий захист, і колір.
Важливо, що колір тут не від цинку. Під прозорою, жовтою й чорною пасивацією лежить той самий цинковий шар; відрізняється тільки плівка поверх нього.
Історично найстійкішу жовту плівку давав шестивалентний хром. Він канцерогенний, і директива RoHS разом із автомобільними стандартами його по суті витіснила: для електроніки, автокомпонентів і більшості нової продукції потрібна пасивація на тривалентному хромі.
Практично це означає дві речі. По-перше, «жовтий цинк» сучасного виробництва не те саме, що жовтий цинк тридцятирічної деталі, яку ви тримаєте як зразок. По-друге, прозора тривалентна пасивація з додатковим герметиком сьогодні за стійкістю наближається до старих жовтих плівок, тому колір можна вибирати за виглядом, а не тільки за захистом.
Якщо ваша деталь іде в готовий виріб із вимогами RoHS, скажіть про це в заявці. Це не ускладнює роботу, але визначає, у якій ванні пасивувати.
Стійкість цинкових покриттів порівнюють у камері сольового туману за ISO 9227: деталь тримають у тумані 5-відсоткового розчину хлориду натрію при 35 °C і дивляться, за скільки годин з’явиться корозія.
Дивляться на дві різні речі, і їх не треба плутати:
Цифри «240 годин сольового туману» в комерційних описах стосуються здебільшого першої появи червоної корозії. І тут головне застереження: самі стандарти прямо кажуть, що цей тест не призначений для прогнозування строку служби. Він порівнює, а не передбачає.
Причина проста. У камері одна агресивна дія, постійна й рівна. На реальній деталі їх кілька одночасно: вологість то є, то немає, додаються ультрафіолет, пил, механічне тертя, перепади температури. Дві партії, що в камері показали однаково, на даху можуть розійтися в кілька разів.
Тому години сольового туману корисні як контроль процесу й як спосіб порівняти два варіанти пасивації між собою. Переводити їх у роки не варто.
Це єдиний пункт, де цинкування може не просто не допомогти, а зашкодити, і стосується він високоміцного кріплення.
Під час травлення та нанесення частина водню встигає зайти в сталь. У звичайній сталі він згодом виходить без наслідків. У гартованій високоміцній сталі він накопичується в напружених зонах, і деталь може тріснути під затягом через години або добу після монтажу, без жодних попередніх ознак.
За орієнтир беруть твердість: приблизно від 40 HRC і вище деталь уже в групі ризику, і те саме стосується цементованого кріплення. Захист один — відпуск у печі одразу після покриття, при температурі приблизно 190–220 °C, кілька годин. Водень виходить, міцність залишається.
Два практичні висновки для вас:
Коротко те, що визначає відповідь:
Фото деталі замінює більшу частину цього списку: за знімком видно матеріал, стан поверхні, наявність різьби й загальну геометрію.
Ми виконуємо ці покриття. Характеристики, обмеження та приклади робіт — на сторінці покриття.
Це біла корозія, і кородує сам цинк, а не сталь під ним. Вона з'являється там, де цинкована поверхня довго лишається вологою без доступу повітря: у щільно складеному штабелі, у закритій коробці після перевезення, у підвалі. Білий налет псує вигляд і з'їдає частину товщини, але сталь у цей час ще захищена. Запобігає цьому суха вентильована зберігання й пасивація.
Технічно нанести цинк можна, але сенсу в цьому зазвичай немає. Нержавійка вже стійка до корозії, а цинк поверх неї стає анодом у парі з нею і витрачається швидко, залишаючи білий налет на деталі, якій він не був потрібен. Якщо ви хочете цинкувати нержавіючу деталь, напишіть нам, що саме треба отримати: майже завжди задача вирішується інакше.
Прямої відповіді в годинах або роках не дасть ніхто, бо термін залежить від товщини шару й від того, де деталь стоїть. Гальванічний цинк тонкий, і його беруть насамперед для сухих приміщень і закритих вузлів. Для постійної вулиці, особливо біля моря або в промисловій зоні, товщини гарячого цинкування працюють значно довше. Опишіть умови, і ми скажемо, чи достатньо гальванічного шару.
Так, і це правильний порядок: спершу зварити, потім покривати. Якщо зварити вже цинковані деталі, у зоні шва цинк вигорить, і там залишиться незахищена сталь плюс пориста окалина. Шов перед ванною має бути зачищений, а всі порожнини — мати технологічні отвори, щоб розчин заходив і виходив.
Це водневе окрихчення. Під час травлення й нанесення частина водню заходить у сталь, і для високоміцного гартованого кріплення цього достатньо, щоб воно тріснуло під затягом через годину або через добу. Захист один: відпуск у печі одразу після покриття. Попереджайте нас про високоміцні болти заздалегідь, бо відпуск треба запланувати, а не згадати про нього наступного дня.
Матеріал написаний за цими джерелами. Кожну числову величину в тексті підтверджено щонайменше двома з них; де джерела розходяться, наведено діапазон.
Наступний крок
Надішліть фото або креслення деталі — підберемо покриття, товщину та підготовку поверхні.