

Технології
Цинкування: як тонкий шар цинку рятує сталь від іржі
Цинк кородує замість сталі, тому подряпина не ржавіє одразу. Про жертовний захист, товщини, пасивацію, сольовий туман і крихкість високоміцного кріплення.
Технології
Коротко
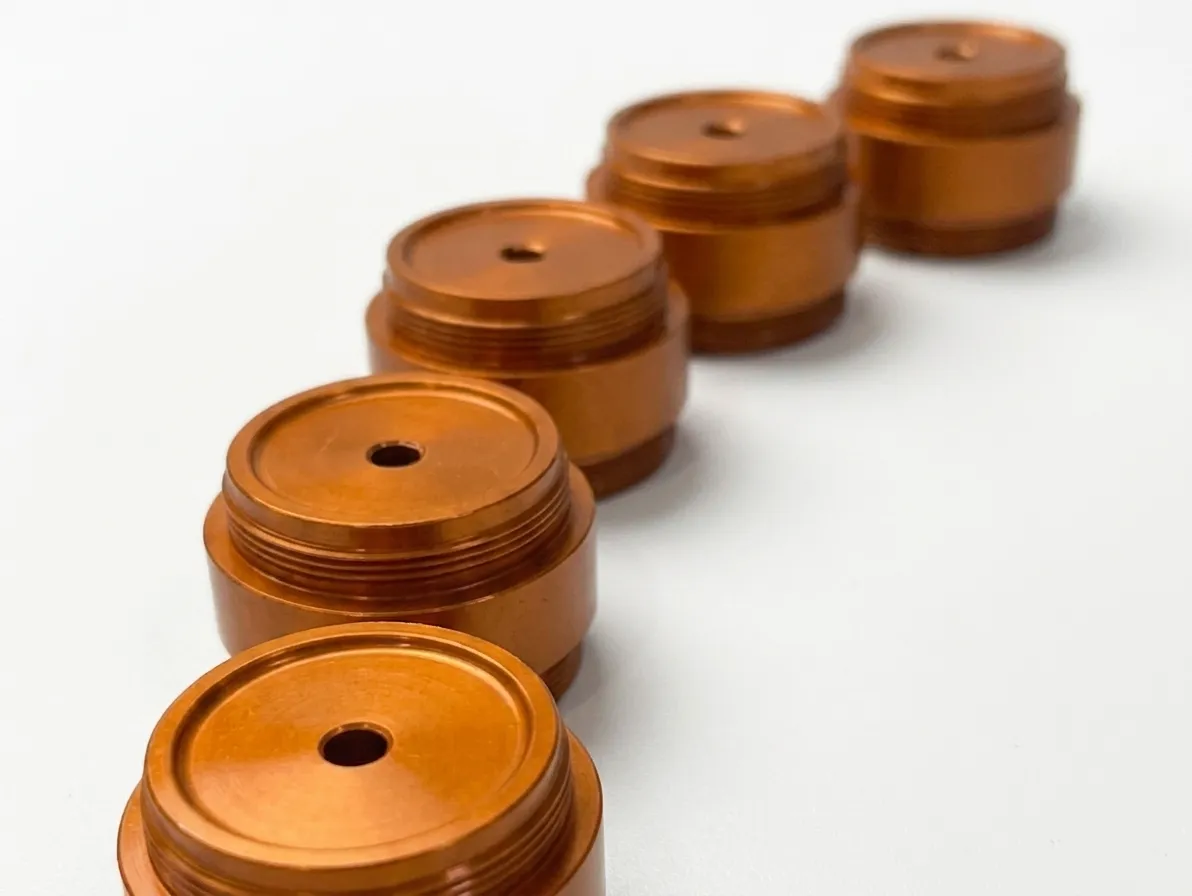
Якщо ви тримали в руках кольоровий алюмінієвий корпус фонарика, рамку велосипедного кріплення або заготовку ключа кислотного кольору, ви тримали анодований алюміній. Поверхня в нього не схожа ні на фарбу, ні на хром: вона виглядає так, ніби колір лежить у самому металі.
Так і є. Нижче розібрано, що саме відбувається з деталлю у ванні, звідки береться колір і які з цього наслідки для вашого креслення.
Алюміній — активний метал. На свіжому зрізі він за секунди вкривається власною оксидною плівкою, і саме ця плівка, а не сам алюміній, не дає деталі далі окиснюватися. Плівка дуже тонка, одиниці нанометрів, і легко стирається.
Анодування — це спосіб виростити ту саму плівку товщою й упорядкованою. Деталь занурюють у кислотний електроліт (розчин, через який іде струм) і підключають до плюса джерела. Кисень із електроліту віддає себе алюмінію на поверхні, і поверхневий шар металу перетворюється на оксид.
Різниця з гальванічними покриттями тут принципова. Коли деталь нікелюють, на неї осаджують чужий метал: шар нікелю лежить на сталі й тримається силою зчеплення. Анодний шар нічим не тримається, бо він не лежить на деталі. Він і є деталь, тільки перетворена на кілька десятків мікрометрів углиб.
Через це анодування не відшаровується, не облуплюється й не відлітає пластівцями від удару. Воно може стертися, може потріскатися на згині, але відділитися від основи йому ніяк.
Саме анодування — одна операція з шести. П’ять інших визначають, чи вийде результат рівним.
Знежирення прибирає масла, емульсію після механічної обробки та відпечатки рук. Будь-яка пляма жиру — це ділянка, куди електроліт зайде пізніше за решту поверхні.
Травлення знімає стару природну плівку й вирівнює мікрорельєф. Саме на цьому етапі з’являється той матовий «шовковий» вигляд, який ми звикли бачити на анодованих корпусах.
Освітлення (його ще називають декапіруванням) змиває темний налет, що залишається після травлення: нерозчинні складові сплаву, здебільшого залізо й кремній.
Анодування — власне ванна зі струмом. Тут задають не напругу, а щільність струму: для звичайного сірчанокислого анодування це приблизно 1–2,5 А/дм² площі деталі. Напруга при цьому «підбирається» сама й по ходу росте, бо шар оксиду, який наростає, сам стає опором для струму.
Фарбування й наповнення потрібні, коли деталь має бути кольоровою. Про них далі окремо, бо саме там і живе колір.
Анодний оксид виростає не монолітом. Він має два поверхи: щільний бар’єрний шар просто на металі й над ним пористий шар, щось схоже на дуже дрібні соти, поставлені вертикально.
Пори вузькі: їхній діаметр вимірюється нанометрами, не мікрометрами. Але вони проходять майже через усю товщину шару, тому сукупно це велика внутрішня поверхня, у яку може щось зайти.
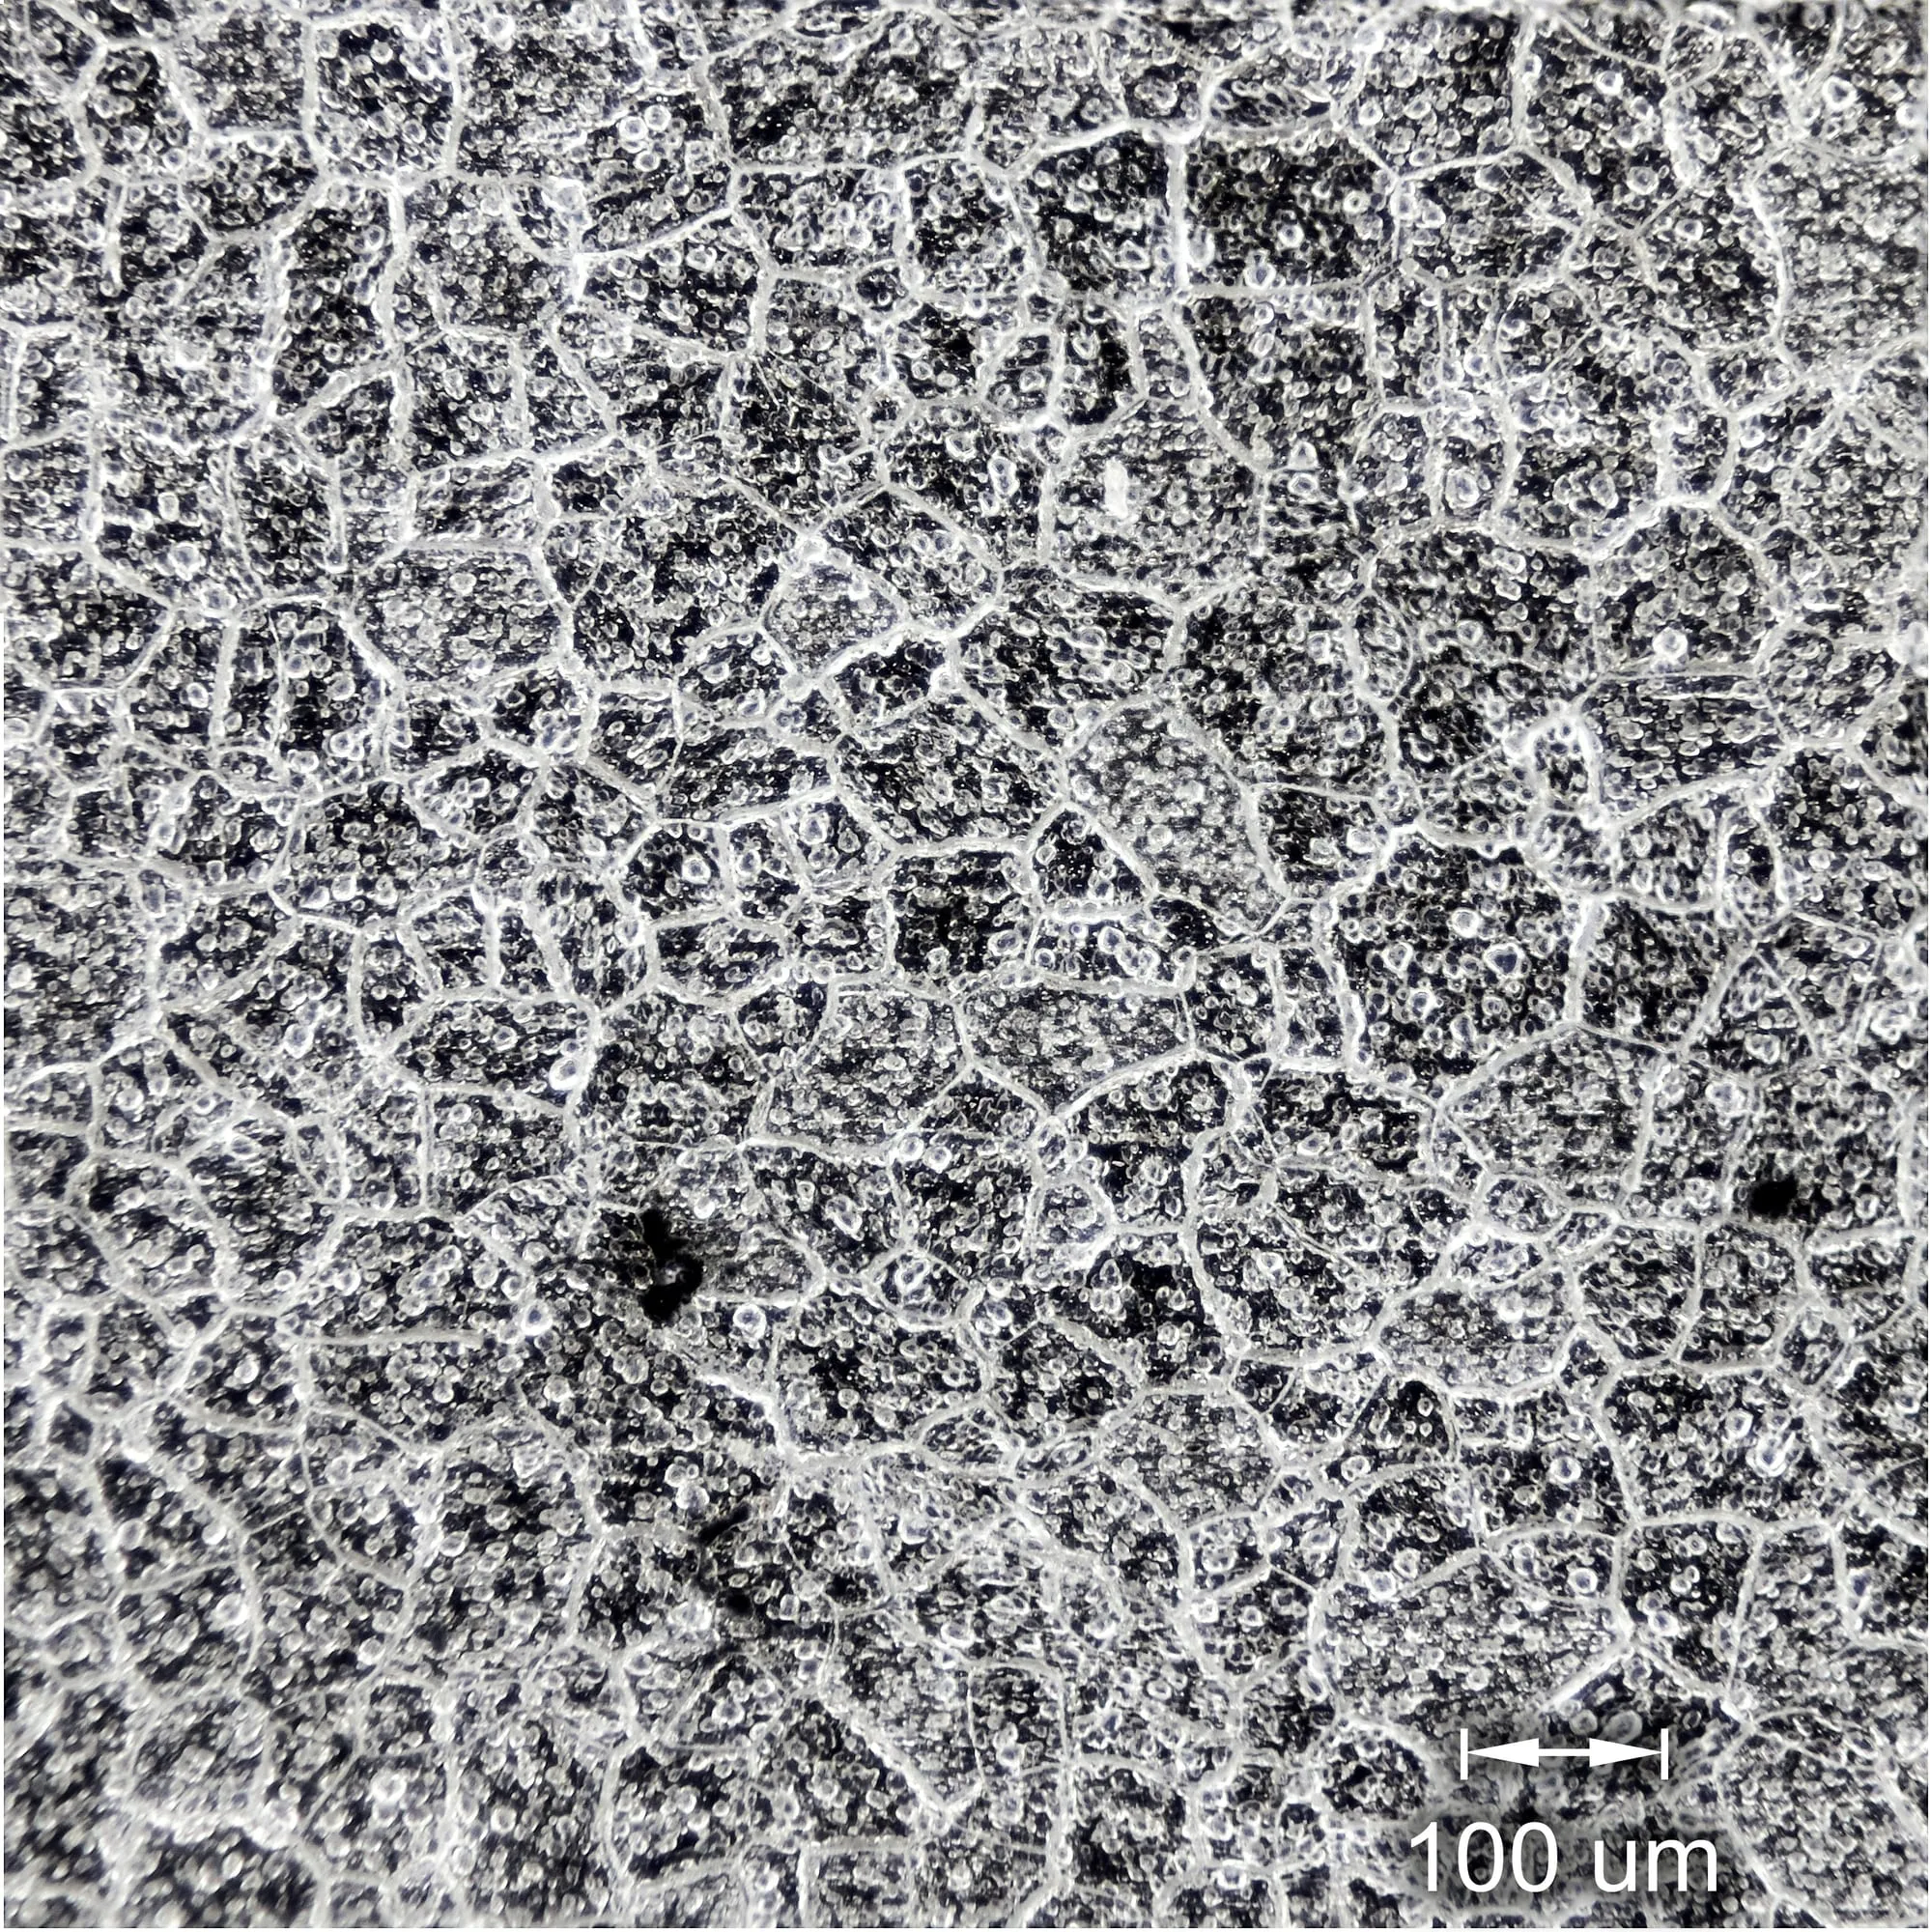
Під мікроскопом ця структура видна як рівномірний дрібний рельєф. Саме вона робить анодування єдиним покриттям, яке можна пофарбувати наскрізь, а не поверх.
Деталь після анодування кладуть у ванну з барвником, і той заходить у пори разом із водою. Коли деталь виймають і сушать, барвник залишається всередині шару.
Тому колір анодування не можна здерти нігтем. Він лежить під поверхнею, а зверху його прикриває той самий оксид, який захищає метал. Подряпина на анодованій деталі не «знімає фарбу», а оголює алюміній, бо знімає і колір, і покриття разом.
Глибина кольору прямо залежить від товщини шару: тонкий шар має менше пор і вміщує менше барвника. Насичений чорний, наприклад, вимагає суттєво товщого анодування, ніж легкий дим.
Є й другий спосіб пофарбувати, без органічного барвника: колір дають солями металів, які осаджуються в порах електрохімічно. Відтінків там менше, зате вони значно стійкіші до сонця. Для фасадів і зовнішніх деталей беруть саме такий.
Пори, у які зайшов барвник, так само відкриті для всього іншого: води, бруду, кухонного жиру. Тому остання операція — наповнення (його ще називають ущільненням): пори закривають, і шар стає непроникним.
Найпоширеніший спосіб — гаряча вода. Оксид на поверхні пори гідратується, тобто приєднує воду, і при цьому розбухає, перекриваючи вхід.
Непродумане або пропущене наповнення — одна з найчастіших причин скарг. Деталь виглядає добре на виході з цеху, а через місяць колір пішов плямами, бо барвник вимивався, а поверхня набирала бруд.
З твердим анодуванням ситуація інша: його часто залишають без наповнення. Процедура знижує твердість шару, а твердість — це головне, за чим по тверде анодування приходять.
За найпоширенішим орієнтиром, американським стандартом MIL-A-8625, звичайне сірчанокисле анодування називають Type II, а тверде — Type III. Там же розрізняють Class 1 (без фарбування) і Class 2 (з фарбуванням).
Товщини відрізняються разів у чотири:
Тверде анодування беруть не за колір. Його натуральний відтінок — від сірого до майже чорного, і він залежить від сплаву, а не від вашого вибору. Беруть його там, де поверхня працює на тертя: штоки, напрямні, пневмоциліндри, деталі, які ходять одна по одній.
Деформівні сплави (прокат, профіль, пруток) анодуються передбачувано. З литвом усе складніше, і причина одна: кремній.
Ливарні сплави часто містять багато кремнію, бо саме він дає текучість у формі. Кремній не анодується взагалі. Там, де його на поверхні багато, оксид не виростає, і деталь виходить сірою, тьмяною, із брунатними або майже чорними плямами. За орієнтир беруть приблизно 7–8 % кремнію: вище цього вигляд уже важко передбачити.
Це не означає, що литво анодувати неможливо. Це означає, що з литої деталі не варто чекати рівного яскравого кольору. Якщо потрібен саме вигляд, а не захист, литво часто дешевше й надійніше покрити інакше.
Високоміді сплави (серія 2xxx, авіаційні) анодуються, але корозійна стійкість у них нижча, ніж у чистіших сплавів тієї ж товщини покриття.
Це єдиний пункт, через який анодування потрапляє в креслення, а не тільки в опис фінішу.
Оксид займає більше місця, ніж алюміній, з якого він виріс. Тому шар росте в дві сторони: частина йде всередину металу (поїдаючи його), частина назовні від початкової поверхні.
Скільки саме йде назовні, залежить від процесу, і джерела тут розходяться. Для твердого анодування вони сходяться приблизно на половині й половині. Для звичайного оцінки різні: від «назовні йде близько третини шару» до «половина на половину». Тому для точної деталі ми не беремо коефіцієнт із довідника, а узгоджуємо з вами, де саме критичний розмір, і рахуємо під конкретну товщину.
Практичні наслідки прості:
Якщо на кресленні є допуск у кілька сотих, скажіть про це до запуску, а не після. Зняти шар, щоб виправити розмір, можна, але це означає зняти і трохи основи.
Оксид алюмінію хімічно стійкий у нейтральному середовищі й погано переносить дві речі.
Луги. Усе, що сильно лужне, роз’їдає анодний шар, і тим швидше, чим гарячіше та довше контакт. Це означає, що анодовану деталь не мийте порошками для плит, засобами для духовок і промисловими обезжирювачами. Теплої води з м’яким мийним засобом достатньо.
Сонце, якщо барвник органічний. Органічні барвники вицвітають під ультрафіолетом, і за рік на вулиці відтінок може помітно поїхати. Для зовнішніх деталей беруть електрохімічне фарбування або свідомо погоджуються на вигорання.
Жоден із цих пунктів не є дефектом покриття. Це межі застосування, і краще знати про них до того, як деталь поїде на об’єкт.
Ми виконуємо ці покриття. Характеристики, обмеження та приклади робіт — на сторінці покриття.
Ні. Анодування працює на алюмінії, магнії, титані та їхніх сплавах — на металах, які утворюють щільний власний оксид. Сталь у кислих ваннах для анодування просто розчиняється. Для сталі є інші покриття: цинкування, нікелювання, хімічне оксидування. Якщо вам потрібен чорний матовий вигляд на сталевій деталі, це чорніння, а не анодування.
Так, але не поверх старого шару. Спочатку наявний оксид знімають, і це окрема операція з власними ризиками: разом із покриттям знімається трохи основи, тому деталь із точними розмірами може вийти за допуск. Якщо потрібно виправити колір або пошкоджену ділянку, надсилайте фото до того, як знімати шар самостійно.
Сам оксид не відшаровується й не облуплюється, бо він є частиною металу, а не окремим шаром на ньому. Зношується він механічно, від тертя, і вицвітає колір, якщо барвник органічний і деталь стоїть на сонці. У приміщенні анодований корпус може виглядати так само через багато років; на вулиці рахунок іде на колір, а не на сам шар.
Оксид алюмінію — діелектрик, тому анодована поверхня струм не проводить. Це зручно, коли деталь має бути ізольованою, і незручно, коли через неї йде заземлення або потрібен електричний контакт. У такому разі ділянку під контакт закривають маскою перед анодуванням, і вона залишається металом.
Колір анодування залежить не лише від барвника, а й від сплаву, стану поверхні перед ванною та товщини шару. Деталі з різних партій металу або після різної механічної обробки беруть барвник неоднаково. Якщо відтінок критичний, ми узгоджуємо еталонний зразок до запуску серії й ведемо всю партію одним завантаженням.
Матеріал написаний за цими джерелами. Кожну числову величину в тексті підтверджено щонайменше двома з них; де джерела розходяться, наведено діапазон.
Наступний крок
Надішліть фото або креслення деталі — підберемо покриття, товщину та підготовку поверхні.